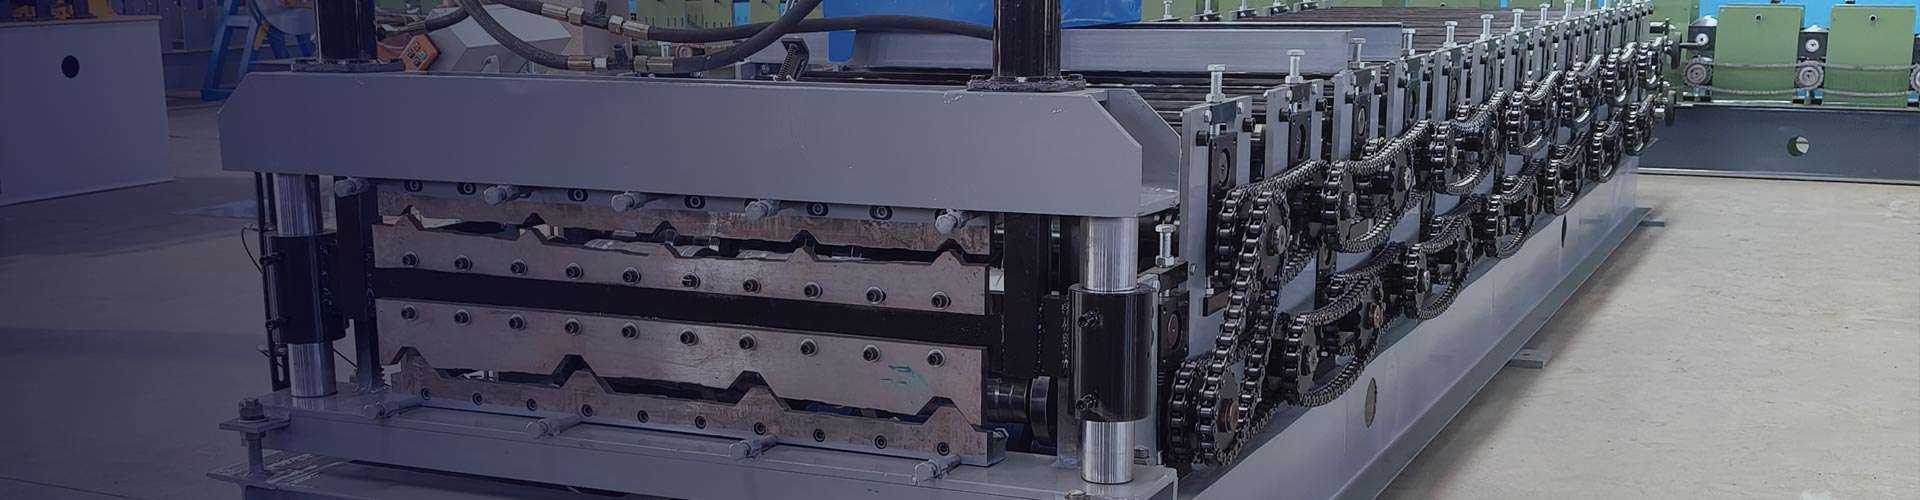
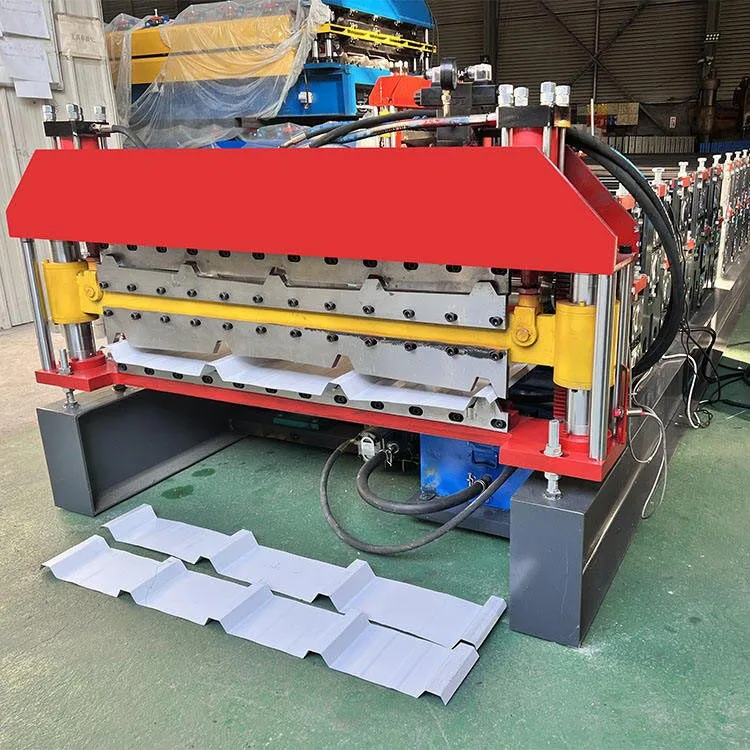
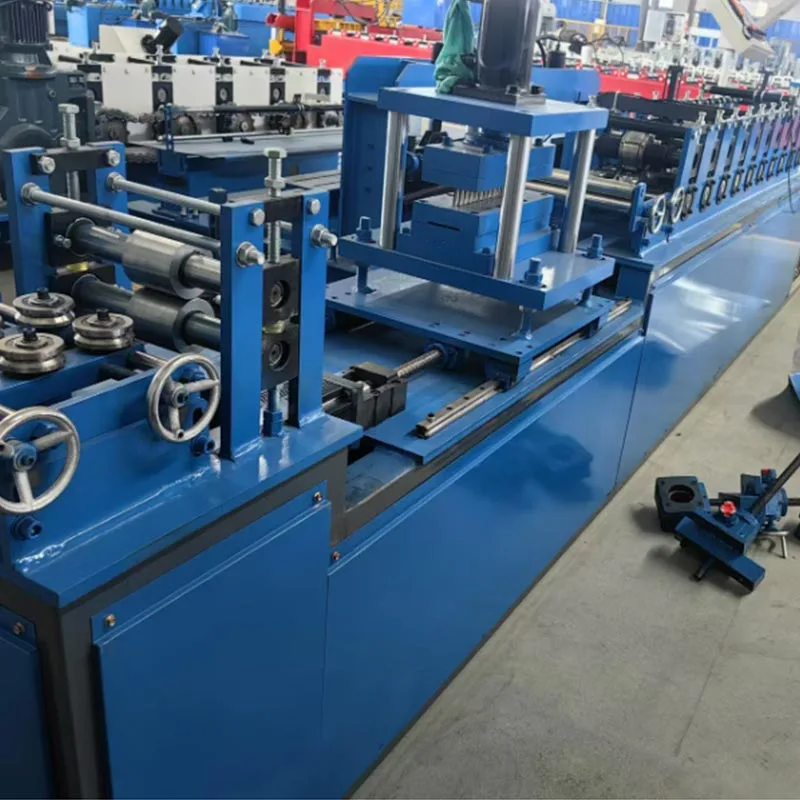
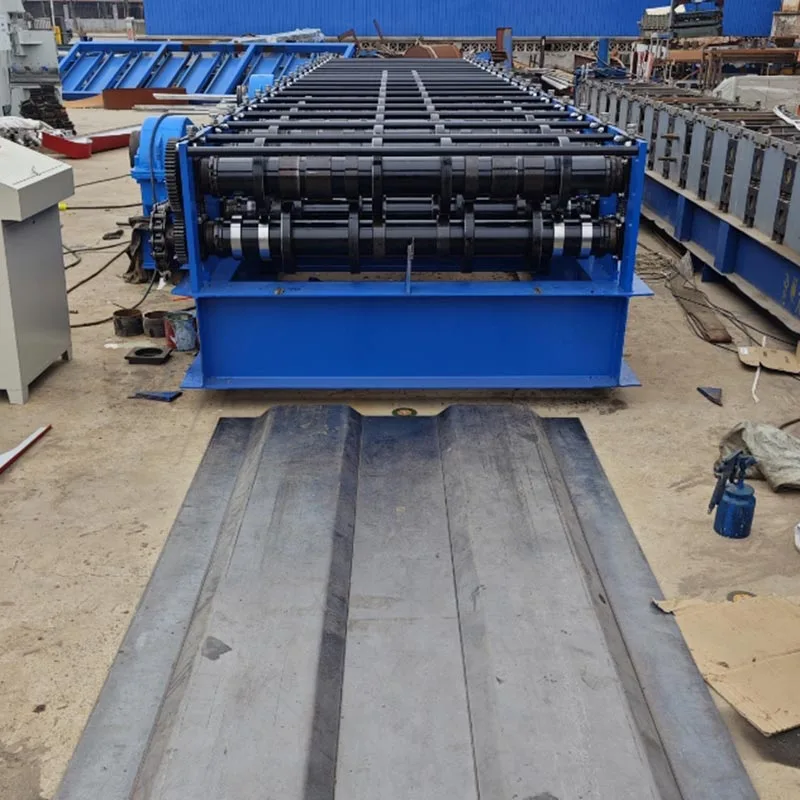
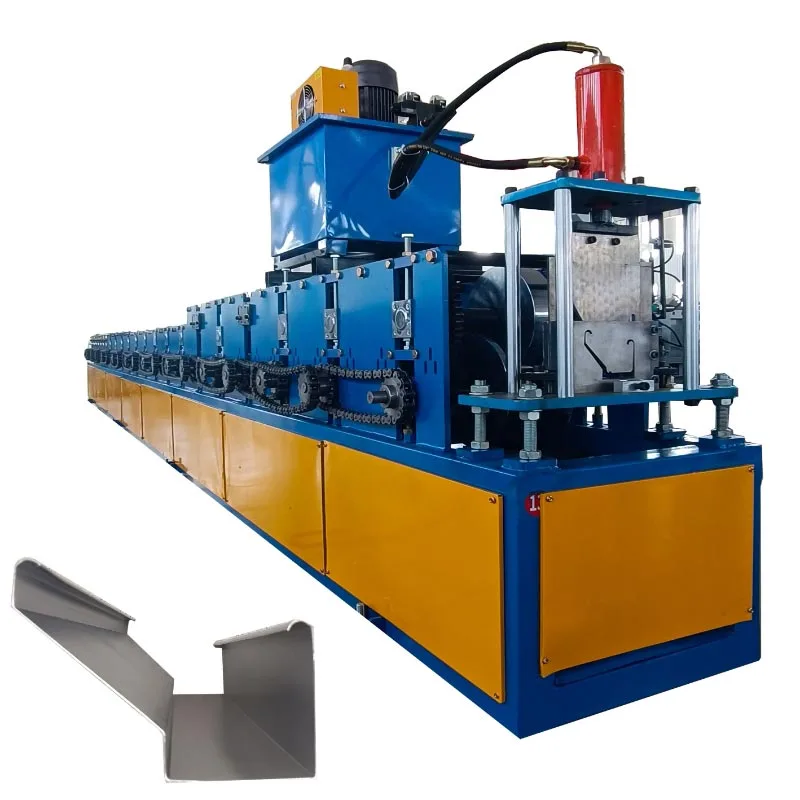
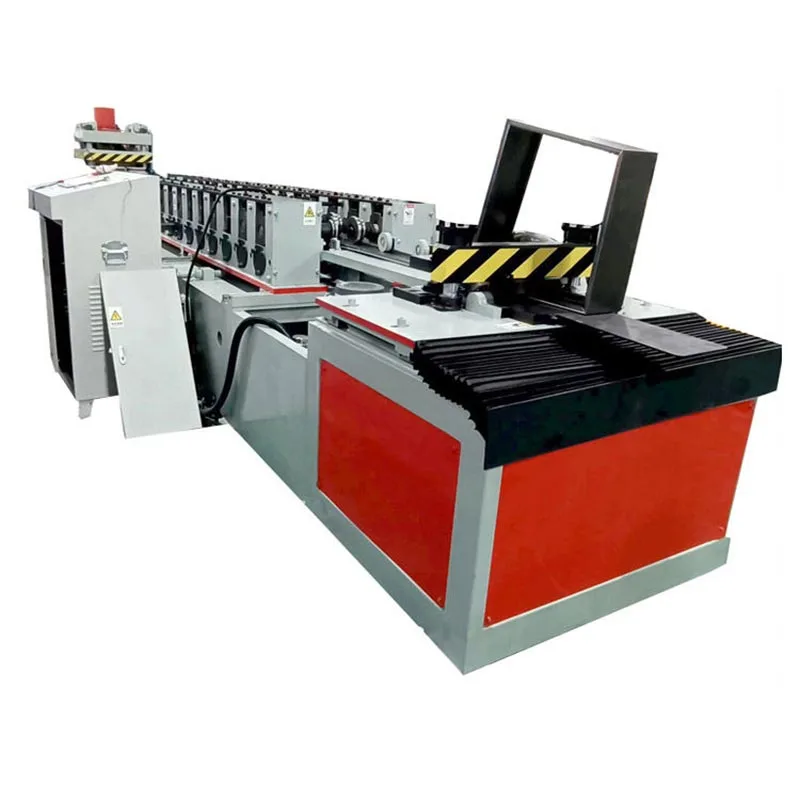
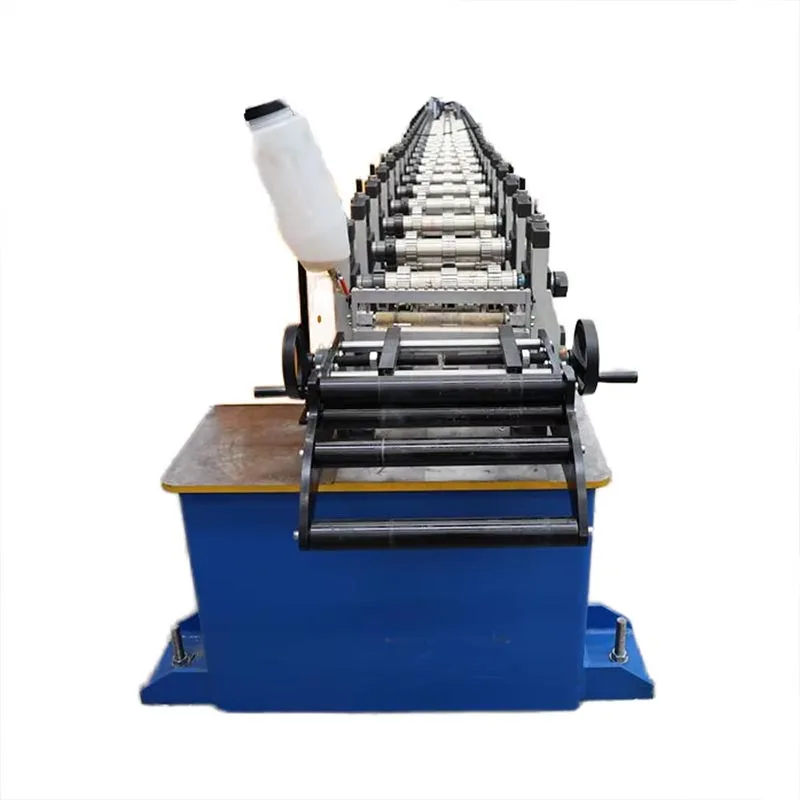
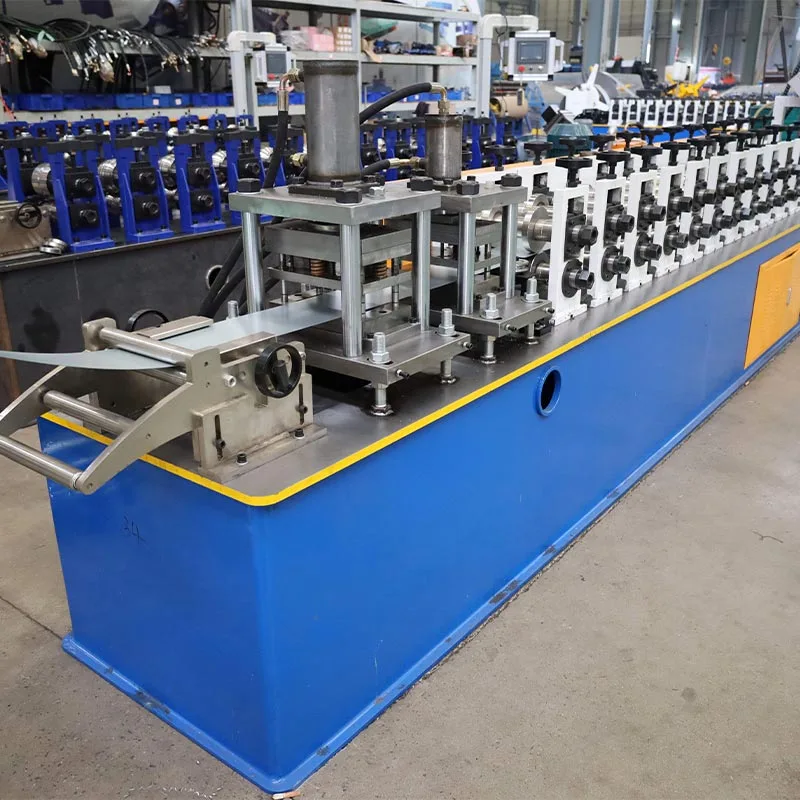
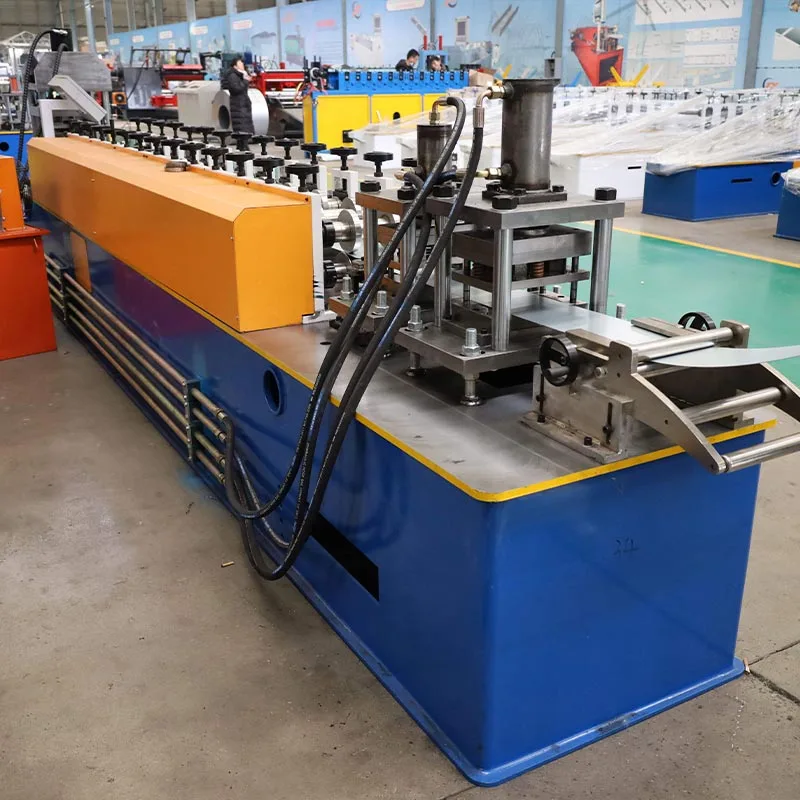
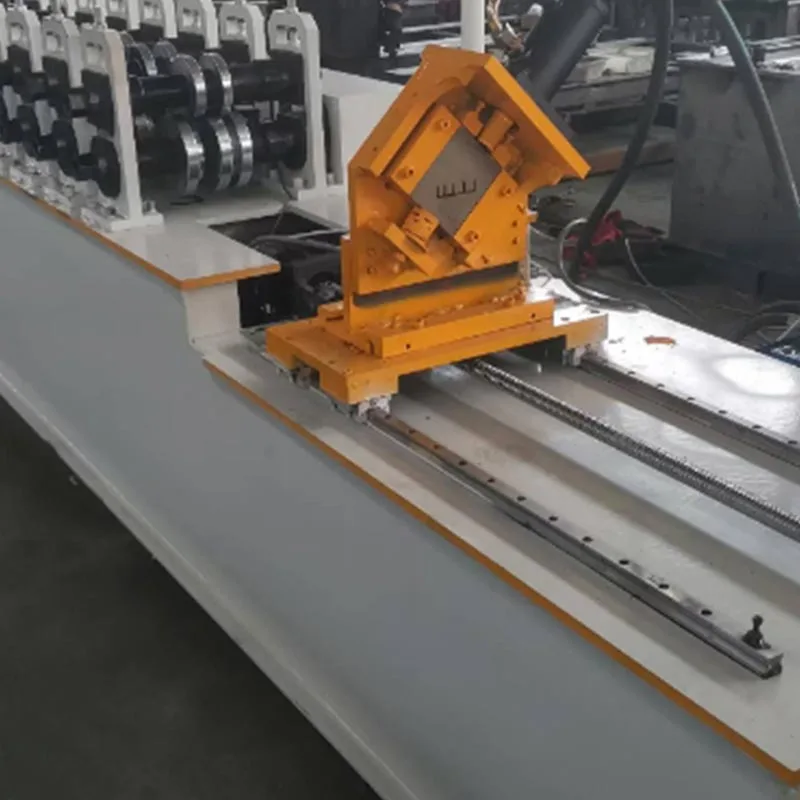
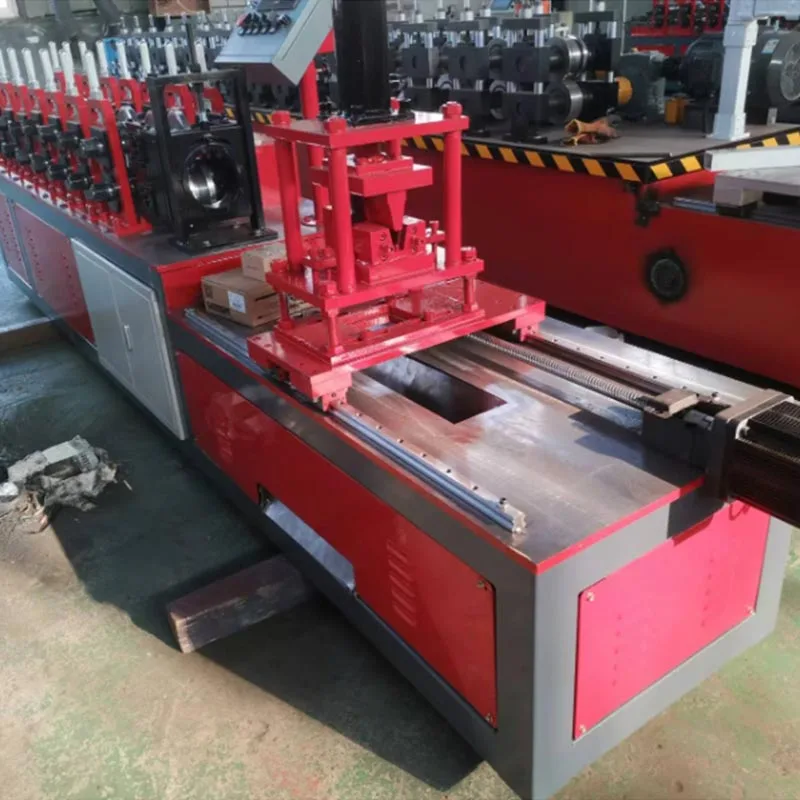
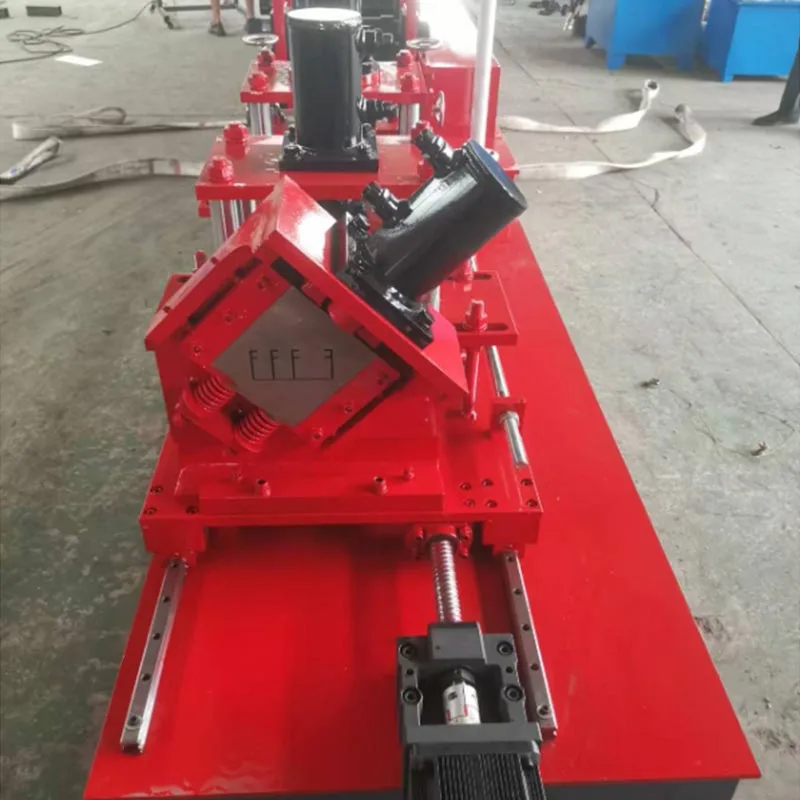
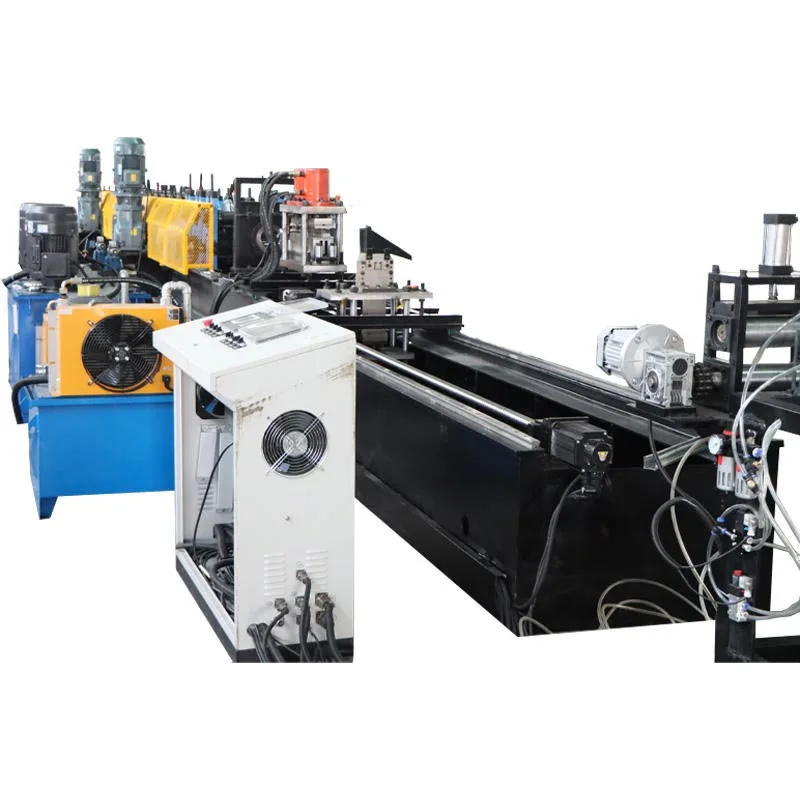
परफू इंटरनेशनल ट्रेडिंग कंपनी लिमिटेड द्वारा निर्मित गियर बॉक्स चालित स्टील रोल बनाने की मशीन एक शक्तिशाली औद्योगिक मशीन है। इसका उपयोग निर्माण उद्योग में किया जाता है। यह मशीन कच्चे स्टील कॉइल्स को प्रोसेस करती है। यह सटीक निर्माण भागों का उत्पादन करता है। इन भागों को स्टील स्टड, ट्रैक और चैनल कहा जाता है।
वे आधुनिक इमारतों का कंकाल, या "ड्रैगन हड्डी" बनाते हैं। यह गियर बॉक्स चालित स्टील रोल बनाने वाली मशीन बदल देती है
निर्माण. यह धीमे, मैन्युअल काम को तेज़, स्वचालित उत्पादन से बदल देता है।
"गियर बॉक्स" नाम इसके कोर ड्राइव सिस्टम से आया है। यह प्रणाली अत्यधिक ताकत प्रदान करने के लिए कठोर गियर का उपयोग करती है,
स्थायित्व, और सुचारू संचालन। ये गियर बॉक्स स्टील फ़्रेमिंग मशीनें भारी भार के तहत लंबे समय तक चल सकती हैं।
वे
लाइट गेज स्टील (एलजीएस) फ्रेमिंग विनिर्माण के कार्यक्षेत्र हैं।
यह काम किस प्रकार करता है?
गियर बॉक्स चालित स्टील रोल बनाने की मशीन एक रोल बनाने की प्रणाली है। यह निरंतर, स्वचालित तरीके से चरण-दर-चरण धातु को आकार देता है
प्रक्रिया. यह प्रणाली बिना रुके कच्चे माल को तैयार फ्रेम में बदल देती है।
ए. अनकॉइलर/डेकोइलर
यह शुरुआती बिंदु है. हेवी-ड्यूटी डिकॉयलर स्टील की बड़ी कुंडल को धारण करता है। यह कुंडल को आसानी से खोल देता है और
इसे मशीन में फीड करता है। कई डिकॉयलर में मोटर चालित ब्रेक होता है। यह एक सुसंगत, तनाव-नियंत्रित सुनिश्चित करता है
फ़ीड. यह कॉइल को अनियंत्रित रूप से खुलने से रोकता है।
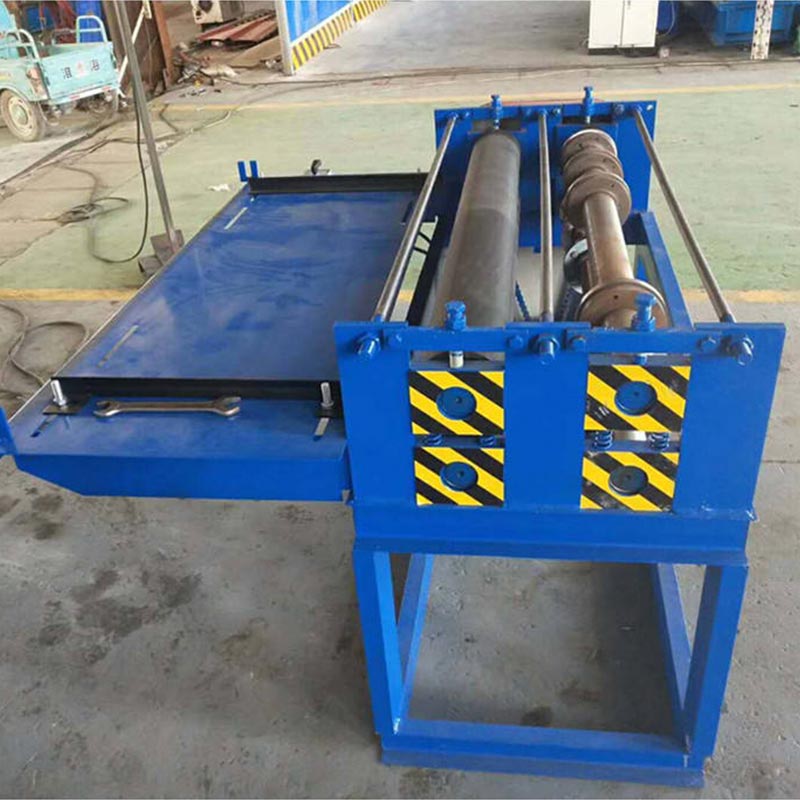
बी. इन-फ़ीड गाइड और लेवलिंग यूनिट
यह अनुभाग पट्टी को मशीन में निर्देशित करता है और इसके प्रारंभिक वक्र को समतल करता है। इसलिए इस वक्र को हटाया जाना चाहिए
अंतिम उत्पाद सीधा और आयामी रूप से सटीक है।
सी. रोलिंग मिल/फॉर्मिंग स्टेशन
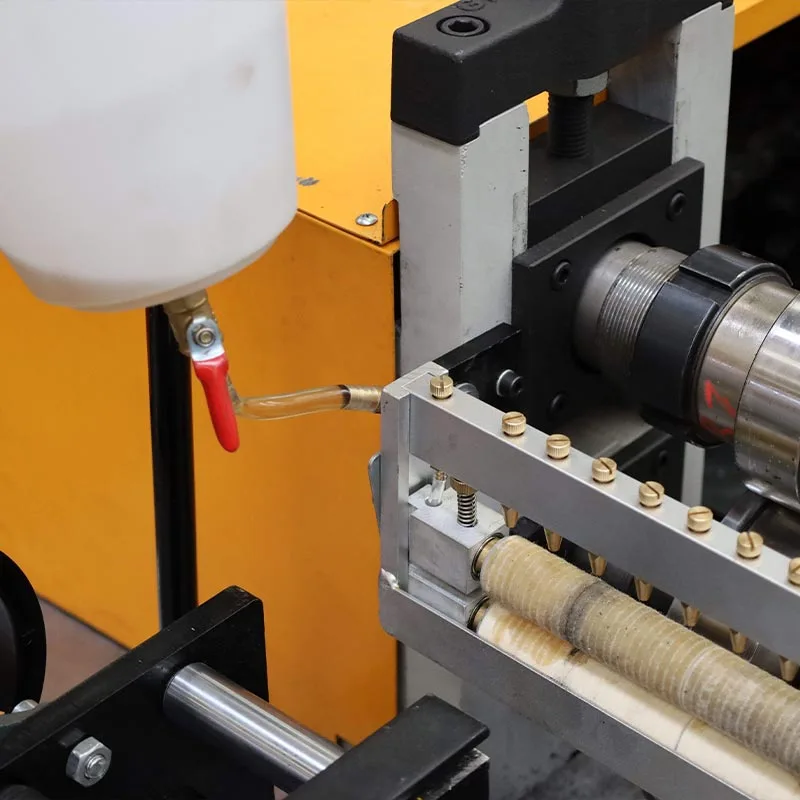
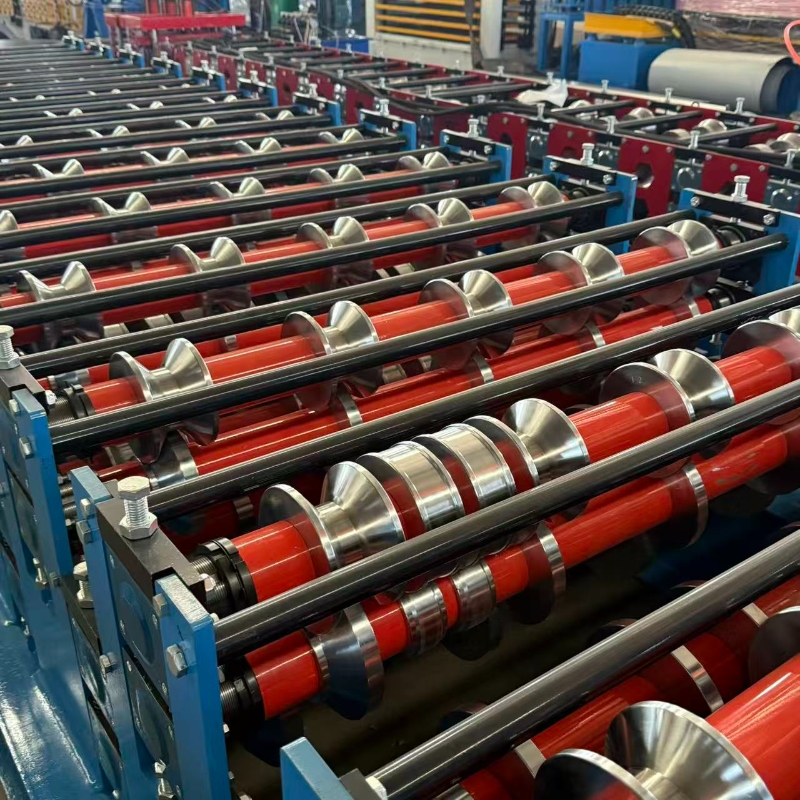
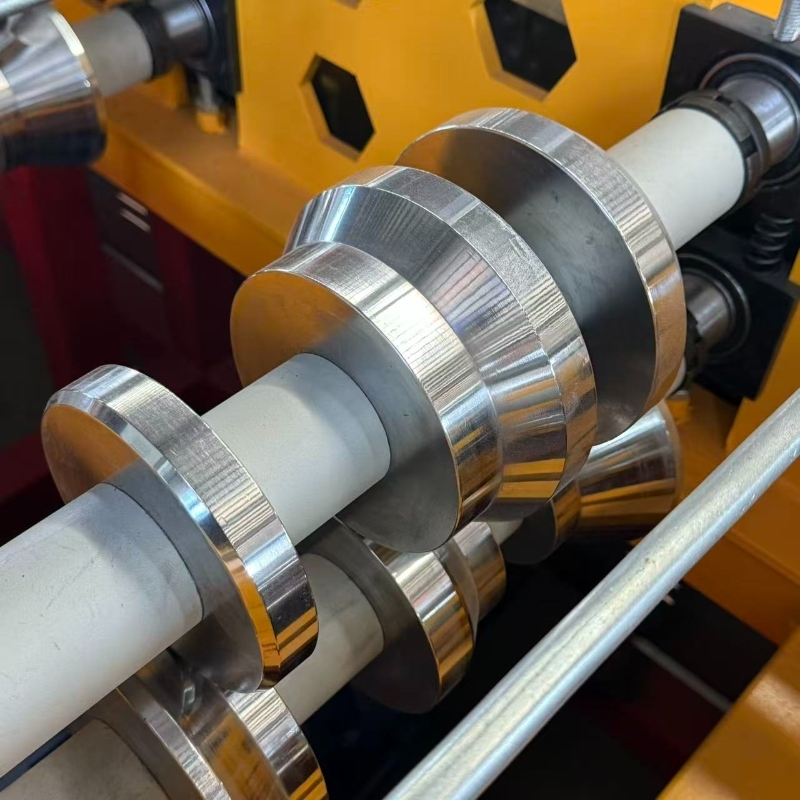
यह मशीन का दिल है. इसमें युग्मित रोलिंग शाफ्ट की एक श्रृंखला शामिल है। इन शाफ्टों पर कस्टम-डिज़ाइन किया गया है
फॉर्मिंग रोलर्स (या डाइज़) लगाए जाते हैं।
प्रगतिशील गठन: स्टील की पट्टी रोलर्स की प्रत्येक जोड़ी से होकर गुजरती है। प्रत्येक स्टेशन एक छोटा, वृद्धिशील कार्य करता है
झुकना. पहले कुछ स्टेशन किनारों को मोड़ना शुरू कर सकते हैं। इसके बाद के स्टेशन धीरे-धीरे धातु को एक में मोड़ देते हैं
सी-आकार, यू-आकार, या कोई अन्य जटिल प्रोफ़ाइल।
गियर बॉक्स ड्राइव: फॉर्मिंग स्टेशन में शाफ्ट की प्रत्येक जोड़ी एक केंद्रीय ड्राइव शाफ्ट से जुड़ी होती है। ये कनेक्शन है
एक मजबूत गियरबॉक्स के माध्यम से बनाया गया। गियर सभी रोलर्स को सही सिंक में लॉक कर देते हैं। यह फिसलन को समाप्त करता है, गारंटी देता है
एक सुसंगत और उच्च गुणवत्ता वाला उत्पाद।
डी. पंचिंग और नॉचिंग यूनिट
इस गियर बॉक्स चालित स्टील रोल बनाने की मशीन में अक्सर एक एकीकृत पंचिंग स्टेशन शामिल होता है। यह हाइड्रोलिक या सर्वो-चालित का उपयोग करता है
स्टड के जाल में छेद बनाने के लिए मुक्का मारना। यह बुनियादी आकार देने से परे महत्वपूर्ण कार्यक्षमता जोड़ता है। ये छेद किसके लिए हैं
बिजली के तार, पाइपलाइन पाइप और यांत्रिक नलिकाएं। नॉचिंग इकाइयां सिरों पर अनुभागों को काट सकती हैं
स्टड. यह ट्रैक या अन्य घटकों से आसान कनेक्शन की अनुमति देता है।
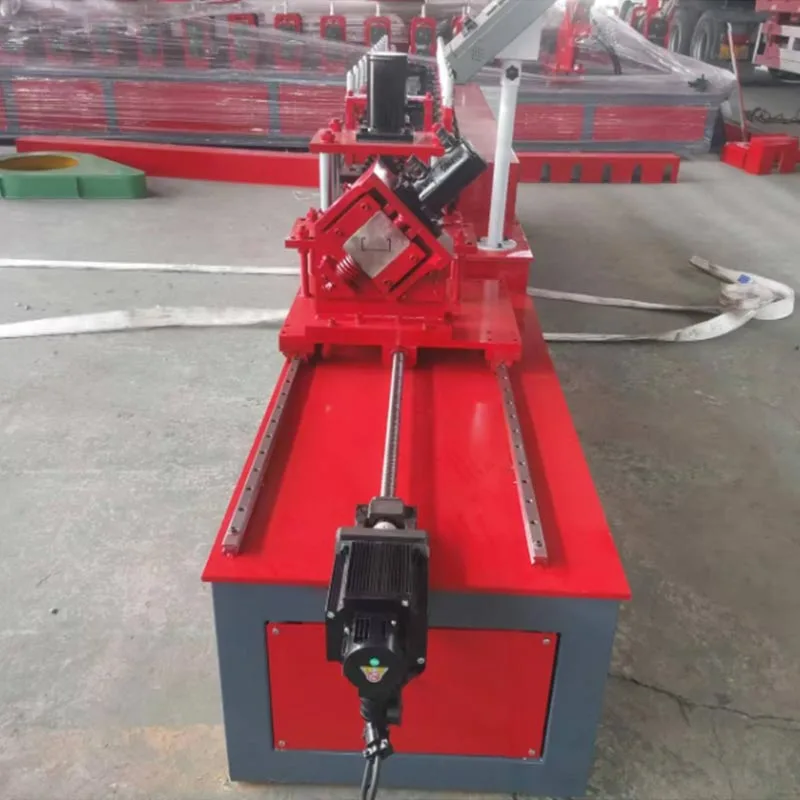
ई. काटने की प्रणाली
एक बार पूरी तरह से बनने के बाद, स्टील को लंबाई में काटा जाता है। यह दो प्राथमिक प्रणालियों में से एक का उपयोग करके किया जाता है:
फ्लाइंग कट-ऑफ: यह एक हाई-स्पीड सिस्टम है। काटने की इकाई चलती प्रोफ़ाइल के साथ समकालिक रूप से चलती है
काटा. फिर यह अपनी प्रारंभिक स्थिति में वापस आ जाता है। यह बिना रुके निरंतर उत्पादन की अनुमति देता है। यह के लिए आदर्श है
उच्च मात्रा आउटपुट.
स्टेटिक कट-ऑफ: मशीन प्रत्येक कट के लिए थोड़ी देर के लिए रुकती है। एक हाइड्रोलिक कतरनी या आरी प्रोफ़ाइल को साफ़-साफ़ काटती है। यह एक है
सरल, मजबूत समाधान जो थोड़ा धीमा है।
एफ. नियंत्रण प्रणाली (पीएलसी और एचएमआई)
एक प्रोग्रामेबल लॉजिक कंट्रोलर (पीएलसी) मशीन का मस्तिष्क है। एक ऑपरेटर मानव-मशीन इंटरफ़ेस (HMI) का उपयोग करता है
सब कुछ नियंत्रित करने के लिए टचस्क्रीन। ऑपरेटर इनपुट पैरामीटर जैसे:
प्रोफ़ाइल प्रकार (जैसे, स्टड, ट्रैक), वांछित लंबाई, मात्रा, पंचिंग पैटर्न और रिक्ति
पीएलसी इन आदेशों को उच्च परिशुद्धता के साथ निष्पादित करता है। यह डिकॉयलर, रोलर्स, पंच और कटर का प्रबंधन करता है।
जी. आउट-फीड टेबल/रन-आउट टेबल
अंतिम चरण में, लंबाई के अनुसार कटे हुए टुकड़ों को मशीन से बाहर निकाला जाता है। फिर उन्हें बड़े करीने से ढेर करके तैयार किया जाता है
बंडलिंग और परिवहन के लिए.
पारंपरिक पैरामीटर और विशिष्टताएँ
विचार करने योग्य आवश्यक विशिष्टताएँ:
सामग्री की मोटाई (गेज): यह मशीन की क्षमता को उसके अनुकूल स्टील की मोटाई की सीमा से परिभाषित करता है
आमतौर पर 0.4 मिमी से 2.0 मिमी (लगभग 25 से 12-गेज को कवर करते हुए)।
सामग्री की चौड़ाई: यह पैरामीटर सबसे गहरे स्टड फ़्लैंज के लिए सीमा निर्धारित करता है। उदाहरण के लिए, 150 मिमी स्टड के लिए एक की आवश्यकता होती है
कुंडल लगभग 300 मिमी चौड़ा।
बनाने की गति: यह इंगित करता है कि प्रति मिनट (एमपीएम) कितने मीटर प्रोफ़ाइल का उत्पादन होता है। सामान्य गति 15 से लेकर होती है
45 एमपीएम से अधिक, सीधे मशीन की शक्ति और डिज़ाइन से प्रभावित।
रोलर स्टेशन: निर्माण चरणों की संख्या सीधे उत्पाद की सटीकता को आकार देती है। अधिक स्टेशन सुगमता की अनुमति देते हैं,
अधिक जटिल प्रोफाइल. बुनियादी मशीनों में 12-16 स्टेशन होते हैं; उन्नत मॉडलों में 20 या अधिक हैं।
शाफ्ट व्यास और सामग्री: शाफ्ट मजबूत और कठोर होने चाहिए। उच्च गुणवत्ता वाली मशीनें ठोस, उच्च कार्बन का उपयोग करती हैं
स्टील शाफ्ट. सटीकता और लंबे जीवन के लिए इन्हें अक्सर कठोर और पीसा जाता है। सामान्य व्यास 65 मिमी, 70 मिमी और हैं
80 मिमी.
रोलर सामग्री: फॉर्मिंग रोलर्स असाधारण पहनने के प्रतिरोध की पेशकश करते हैं, जो उच्च ग्रेड मिश्र धातु इस्पात का उपयोग करके प्राप्त किया जाता है
(Cr12, Cr12MoV) और उन्हें HRC 58-62 तक सख्त करना।
मुख्य मोटर पावर: यह किलोवाट (किलोवाट) में ड्राइव मोटर की शक्ति है, जो मशीन का टॉर्क निर्धारित करती है और
मोटी सामग्री के लिए क्षमता. सामान्य रेटिंग 5.5 किलोवाट से 22 किलोवाट या अधिक तक होती है।
नियंत्रण प्रणाली: नियंत्रण प्रणाली में पीएलसी (जैसे, सीमेंस, मित्सुबिशी) और एचएमआई स्क्रीन शामिल हैं।
पंचिंग क्षमता: पंचिंग इकाई का प्रदर्शन, प्रति मिनट इसके अधिकतम छेद और इसकी पंचिंग द्वारा मापा जाता है
बल (टन भार)।
प्रमुख लाभ
गियर बॉक्स चालित स्टील रोल बनाने वाली मशीन मैन्युअल निर्माण और वैकल्पिक फ्रेमिंग की तुलना में पर्याप्त लाभ प्रदान करती है
सिस्टम.
अत्यंत उच्च दक्षता: एक मशीन हर घंटे सैकड़ों मीटर की फ़्रेमिंग तैयार कर सकती है। यह काम को स्वचालित करता है
दर्जनों मैनुअल मजदूरों की.
बेहतर परिशुद्धता और स्थिरता: उत्पादित प्रत्येक टुकड़ा समान है। इससे मानवीय भूल दूर हो जाती है। यह की ओर ले जाता है
तेज़, आसान और अधिक सटीक ऑन-साइट असेंबली। इमारतें अधिक सीधी और सच्ची होती जाती हैं।
उल्लेखनीय ताकत और स्थायित्व: गियरबॉक्स ड्राइव सिस्टम अविश्वसनीय रूप से मजबूत है। यह भारी के लिए डिज़ाइन किया गया है,
औद्योगिक वातावरण में निरंतर उपयोग। इसमें न्यूनतम रखरखाव के साथ लंबी सेवा जीवन है।
महान लचीलापन: रोलर्स के सेट ("रोल फॉर्म") को बदलकर, एक ही मशीन अलग-अलग प्रोफाइल तैयार कर सकती है।
एक निर्माता जल्दी से स्टड बनाने से लेकर ट्रैक या जैम्ब बनाने तक स्विच कर सकता है। इससे उत्पादन में जबरदस्त बहुमुखी प्रतिभा जुड़ती है।
महत्वपूर्ण लागत में कमी: प्रारंभिक निवेश की भरपाई एक शक्तिशाली रिटर्न से होती है। मशीन नाटकीय रूप से कम हो जाती है
श्रम लागत, सामग्री की बर्बादी में कटौती, और परियोजना के पूरा होने में तेजी लाती है, जिससे समग्र लाभप्रदता बढ़ती है।
बेहतर सुरक्षा: स्वचालन से श्रमिकों को उपकरणों के साथ तेज शीट धातु को संभालने की आवश्यकता कम हो जाती है। यह कम करता है
कटौती, खिंचाव और अन्य कार्यशाला चोटों का जोखिम।
प्राथमिक उपयोग परिदृश्य
ये गियर बॉक्स चालित स्टील रोल बनाने वाली मशीनें हल्के स्टील फ्रेमिंग से जुड़े किसी भी ऑपरेशन में आवश्यक हैं।
आवासीय भवनों का निर्माण: इन मशीनों का उपयोग आमतौर पर इंटीरियर के लिए घटकों का उत्पादन करने के लिए किया जाता है
आवासीय और अपार्टमेंट इमारतों में बाहरी दीवारें, फ़्लोर जॉइस्ट और छत ट्रस।
वाणिज्यिक निर्माण: यह मशीन आंतरिक विभाजन, छत ग्रिड आदि के लिए घटकों के उत्पादन के लिए आदर्श है
कार्यालयों, होटलों, अस्पतालों और स्कूलों जैसी व्यावसायिक इमारतों में बाहरी पर्दा दीवारें।
औद्योगिक निर्माण: लंबे समय तक गोदामों, कारखानों और अन्य बड़े पैमाने पर औद्योगिक संरचनाओं के निर्माण के लिए
स्पैन और साफ़ लाइनों की आवश्यकता है।
शीत-निर्मित इस्पात (सीएफएस) विनिर्माण संयंत्र: ये प्राथमिक ग्राहक हैं। कंपनी इसमें माहिर है
निर्माण उद्योग के लिए पूर्वनिर्मित दीवार पैनल, ट्रस और अन्य घटकों का निर्माण।
मॉड्यूलर और पूर्वनिर्मित निर्माण: यह एक बढ़ता हुआ क्षेत्र है। मशीन-निर्मित घटकों की सटीकता उत्तम है
ऑफ-साइट मॉड्यूलर निर्माण के लिए, जहां पैनल कारखाने में बनाए जाते हैं और साइट पर इकट्ठे किए जाते हैं।
उत्पादन कार्यप्रवाह
कच्चे माल से तैयार उत्पाद तक की प्रक्रिया एक सुव्यवस्थित, निरंतर प्रवाह है।
चरण 1: ऑर्डर और प्रोग्रामिंग
ऑपरेटर सभी ऑर्डर विनिर्देशों को स्थानांतरित करता है - जिसमें प्रोफ़ाइल आयाम, लंबाई, मात्रा और पंचिंग शामिल है
पैटर्न - खरीद ऑर्डर से सीधे एचएमआई स्क्रीन का उपयोग करके मशीन के पीएलसी में।
चरण 2: सामग्री लोड हो रही है
फोर्कलिफ्ट द्वारा कॉइल को डिकॉयलर पर लोड करने के बाद, ऑपरेटर लेवलिंग यूनिट के माध्यम से अग्रणी छोर को फीड करता है और
पहले बनने वाले रोलर्स में।
चरण 3: मशीन सेटअप (रोल बदलें - यदि आवश्यक हो)
किसी भिन्न प्रोफ़ाइल पर स्विच करने के लिए ऑपरेटर को शाफ्ट पर फॉर्मिंग रोलर्स को बदलने की आवश्यकता होती है - यह एक प्रक्रिया है
बदलाव में सबसे अधिक समय लेने वाला कदम दर्शाता है। आधुनिक मशीनों का लक्ष्य इस प्रक्रिया को यथासंभव त्वरित बनाना है
संभव.
चरण 4: गठन और छिद्रण प्रक्रिया
ऑपरेटर मशीन चालू करता है। डिकॉयलर स्टील स्ट्रिप को फीड करता है। आकार देने के दौरान, छिद्रण इकाई
साथ ही पूर्व-क्रमादेशित छेद बनाता है।
चरण 5: लंबाई में कटौती
पूरी तरह से गठित और छिद्रित प्रोफ़ाइल काटने की प्रणाली तक पहुंचती है। एक फ्लाइंग कट-ऑफ सिस्टम प्रोफ़ाइल के साथ चलता है,
एक साफ कट बनाता है, और अपनी प्रारंभिक स्थिति में लौट आता है। प्रक्रिया सतत है.
चरण 6: आउटपुट और स्टैकिंग
तैयार टुकड़ों को बाहर भेजा जाता है, ढेर लगाया जाता है, बंडल किया जाता है और लेबल लगाया जाता है, जिससे वे शिपमेंट के लिए तैयार हो जाते हैं।
चरण 7: गुणवत्ता नियंत्रण
लगातार गुणवत्ता की गारंटी के लिए, कर्मचारी समय-समय पर आयाम, आकार और छेद के स्थान की जांच करते हैं
विशिष्टताएँ. यह चालू मशीन अंशांकन और मानक अनुपालन सुनिश्चित करता है।
रोल बनाने वाली मशीनों, सैंडविच पैनल मशीनों, रोल बनाने वाली मशीन सहायक उपकरण के लिए मूल्य निर्धारण और परियोजना की जानकारी प्राप्त करने के लिए परफू को एक जांच भेजें। हम 24 घंटे के भीतर प्रतिक्रिया की गारंटी देते हैं।
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।गोपनीयता नीति