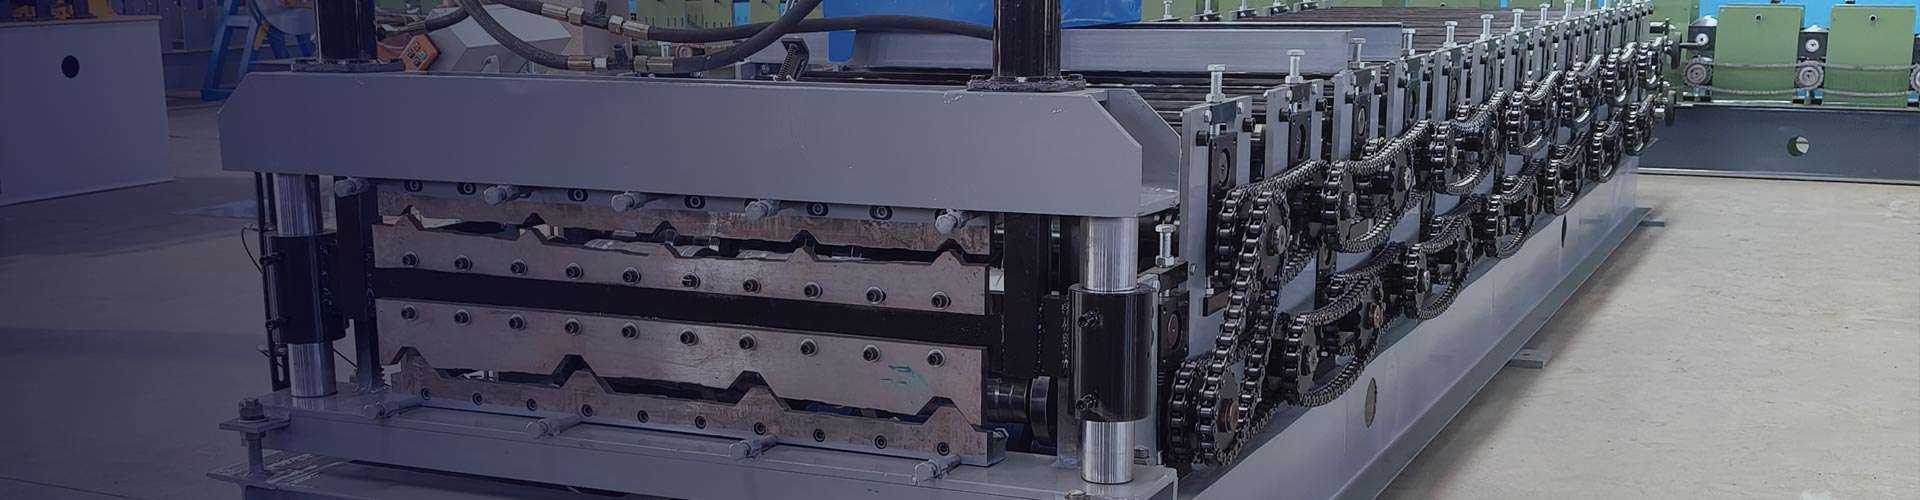
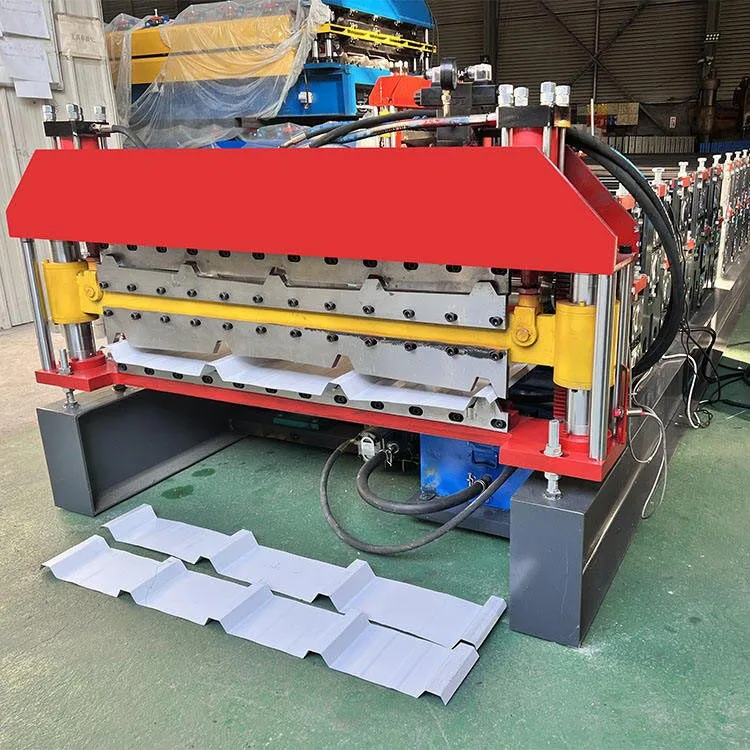
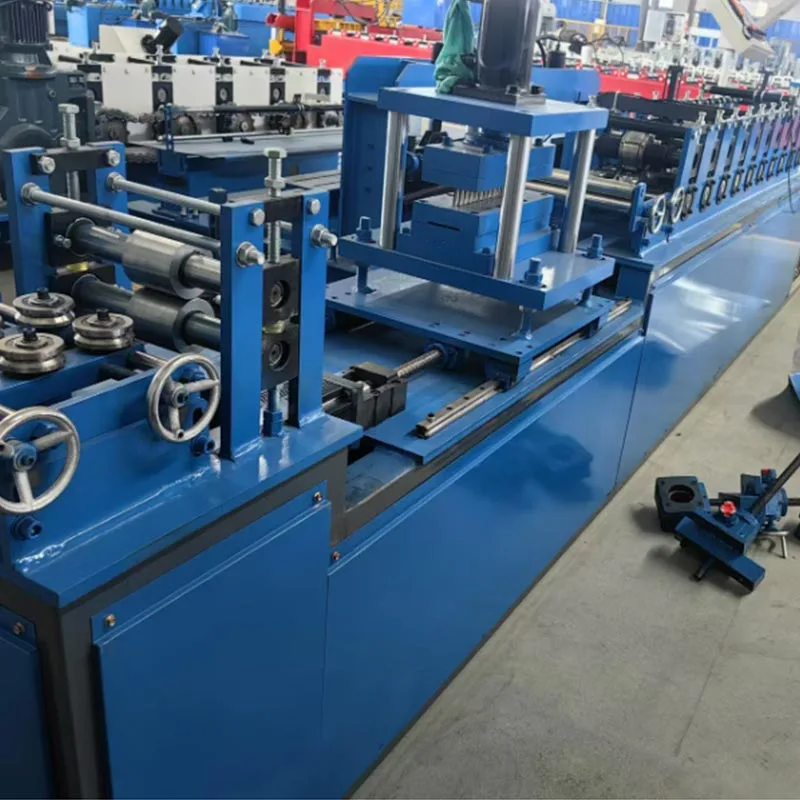
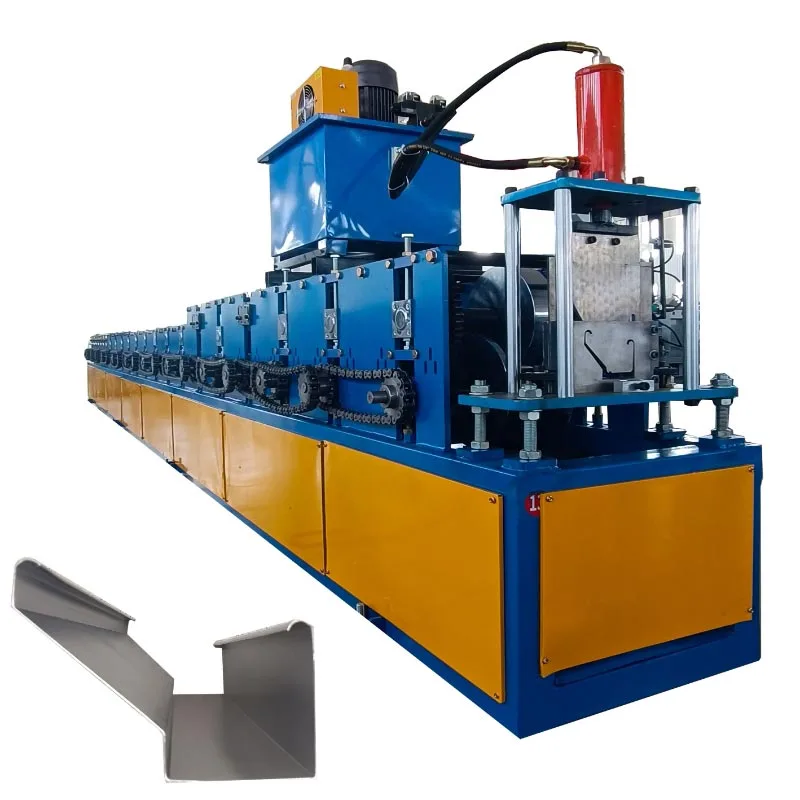
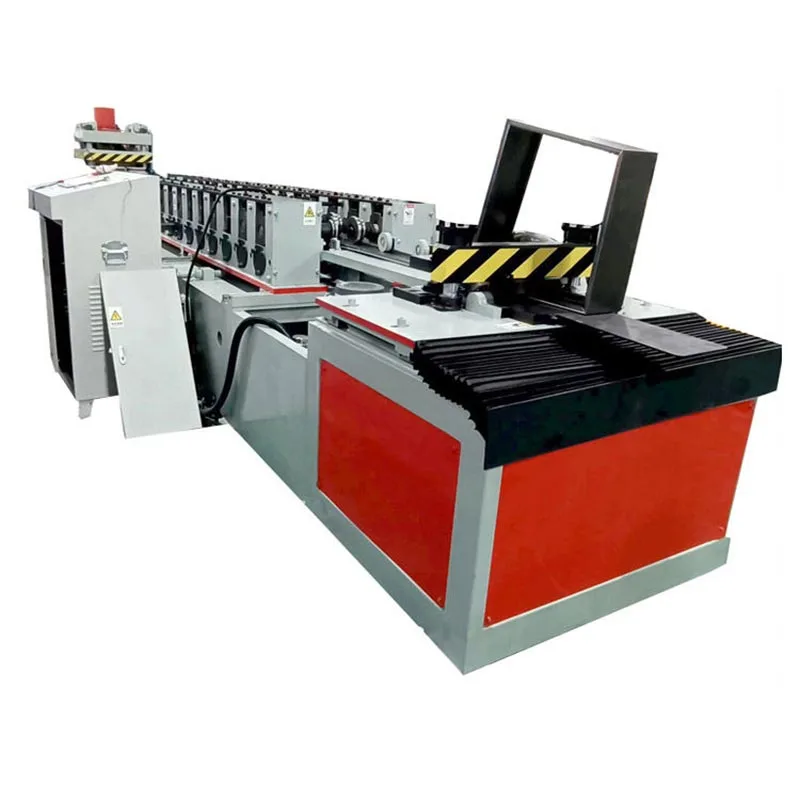
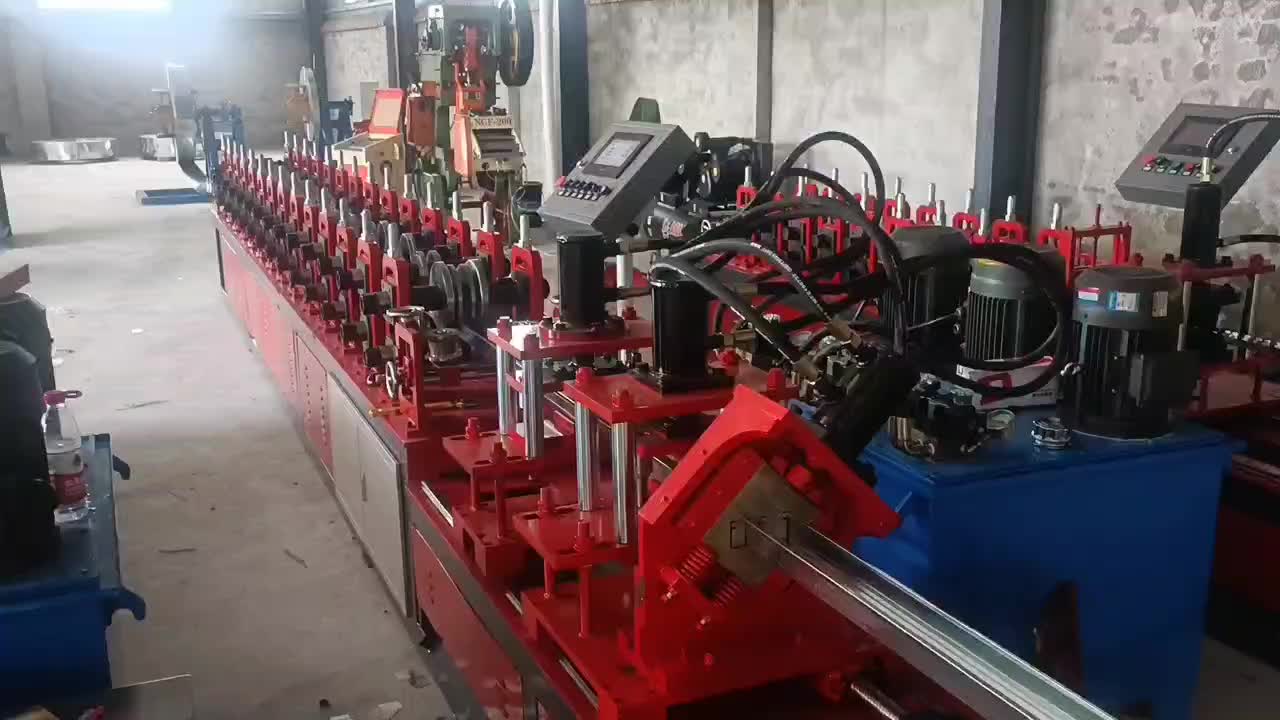
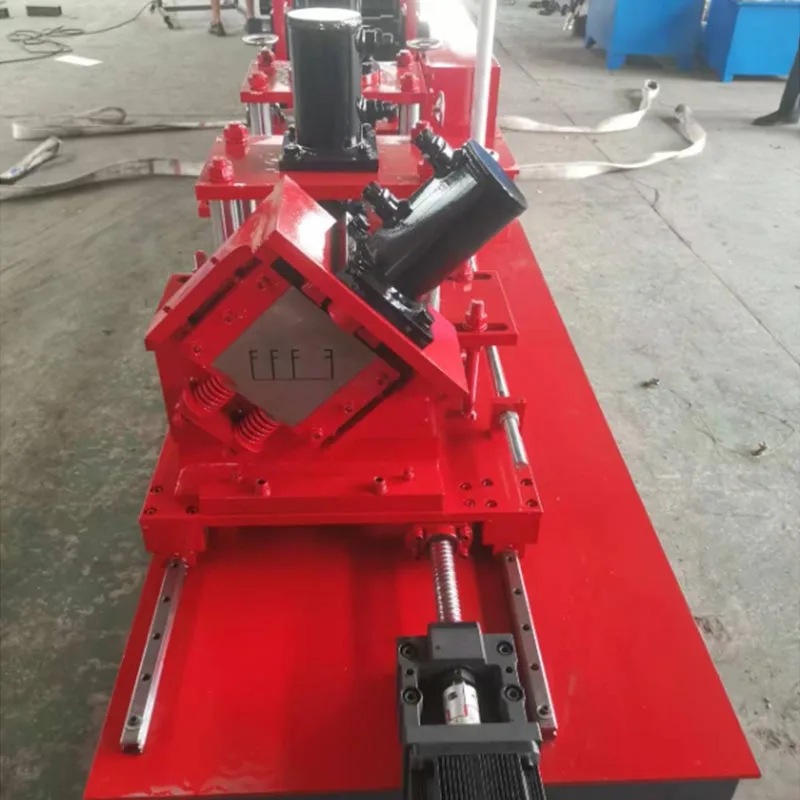
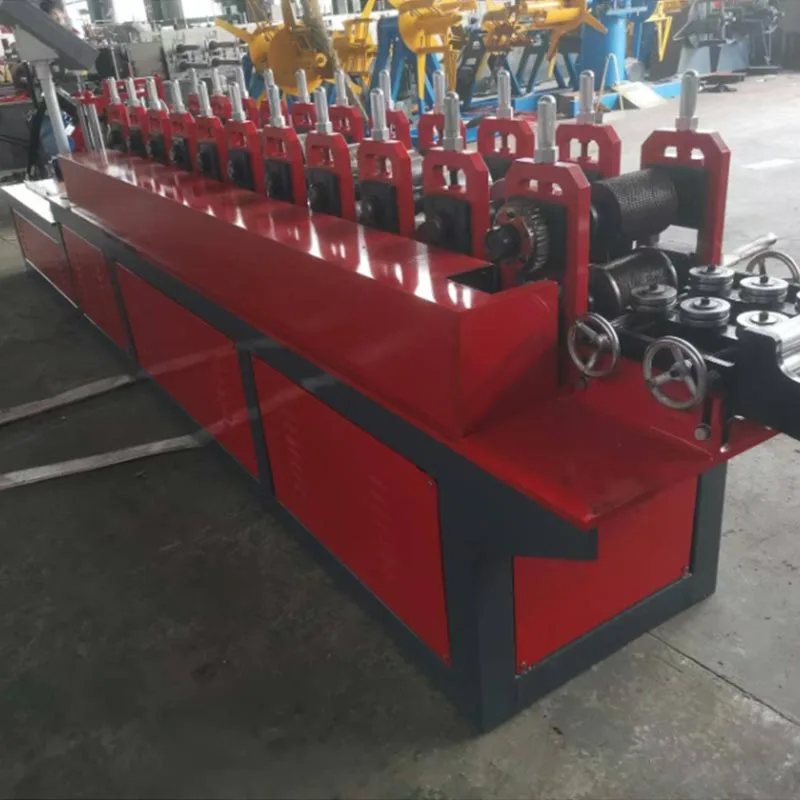
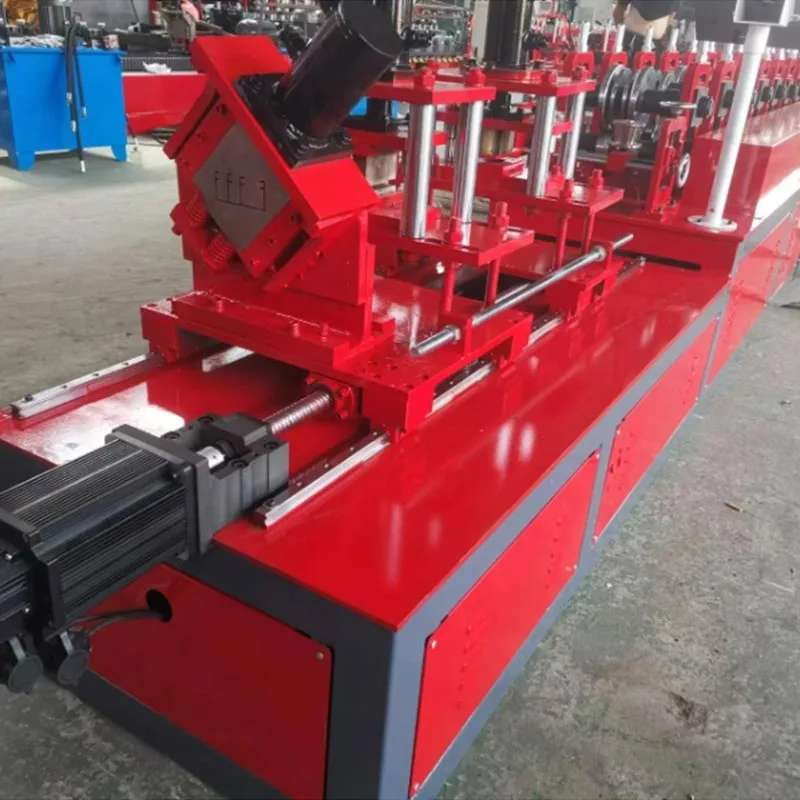
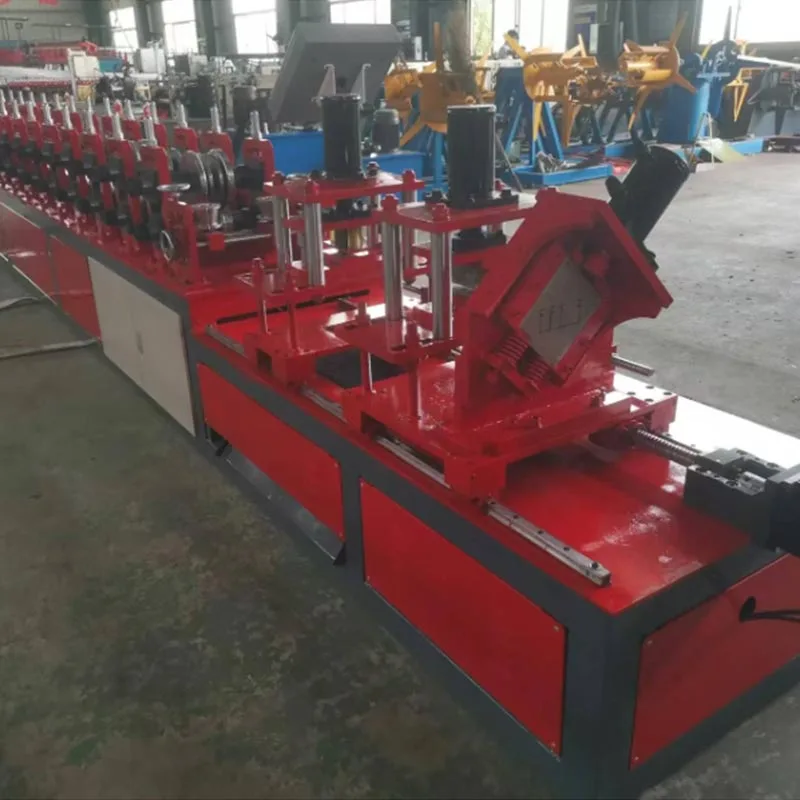
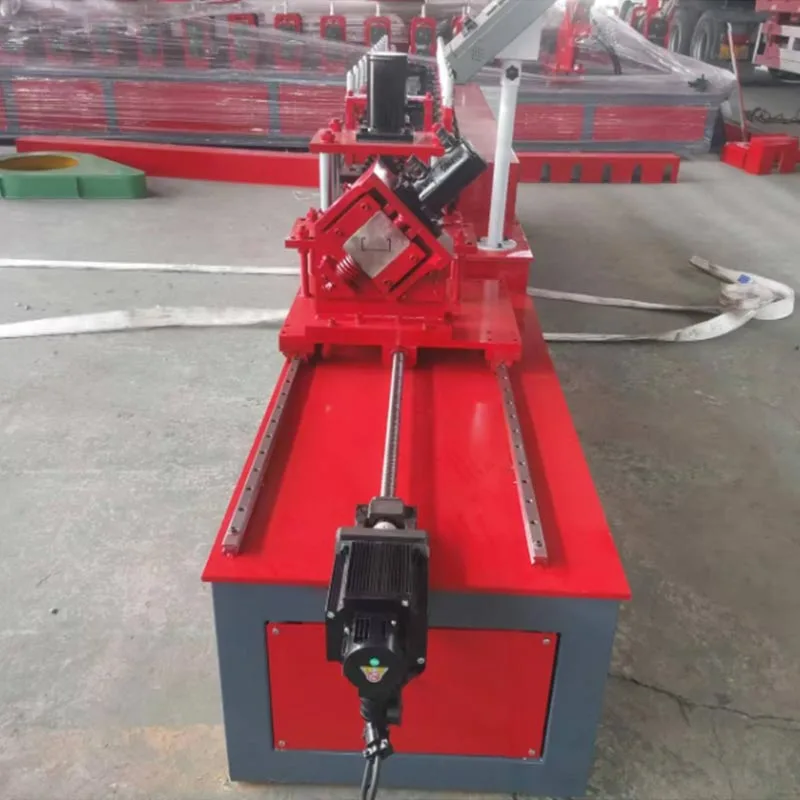
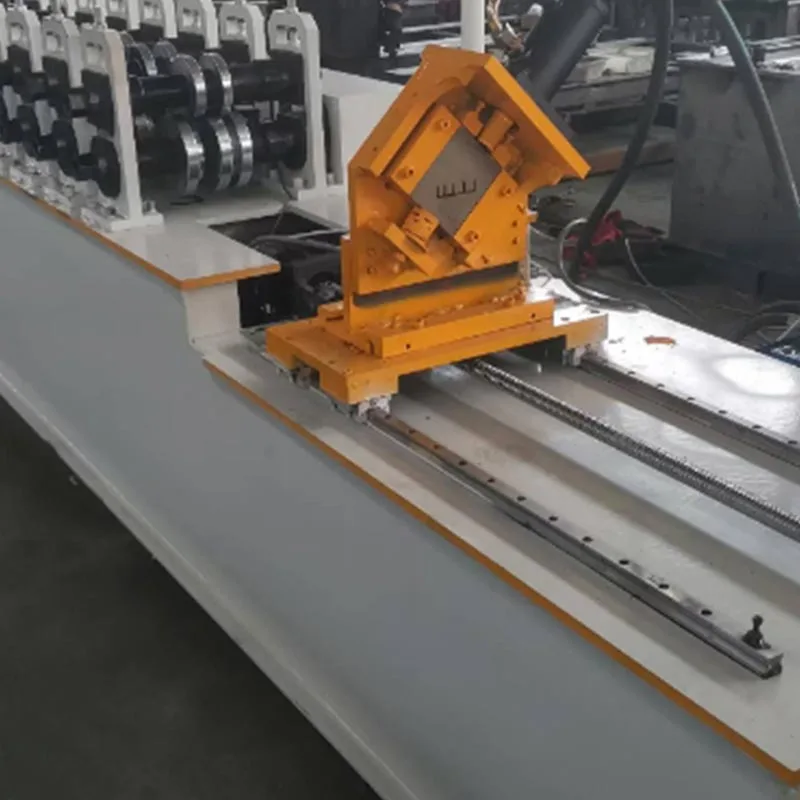
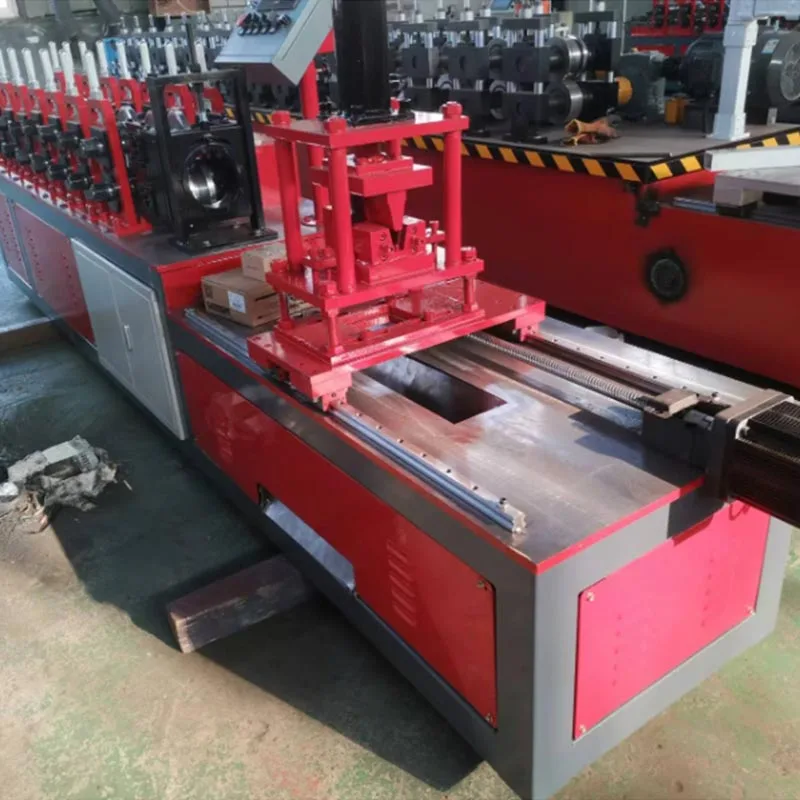
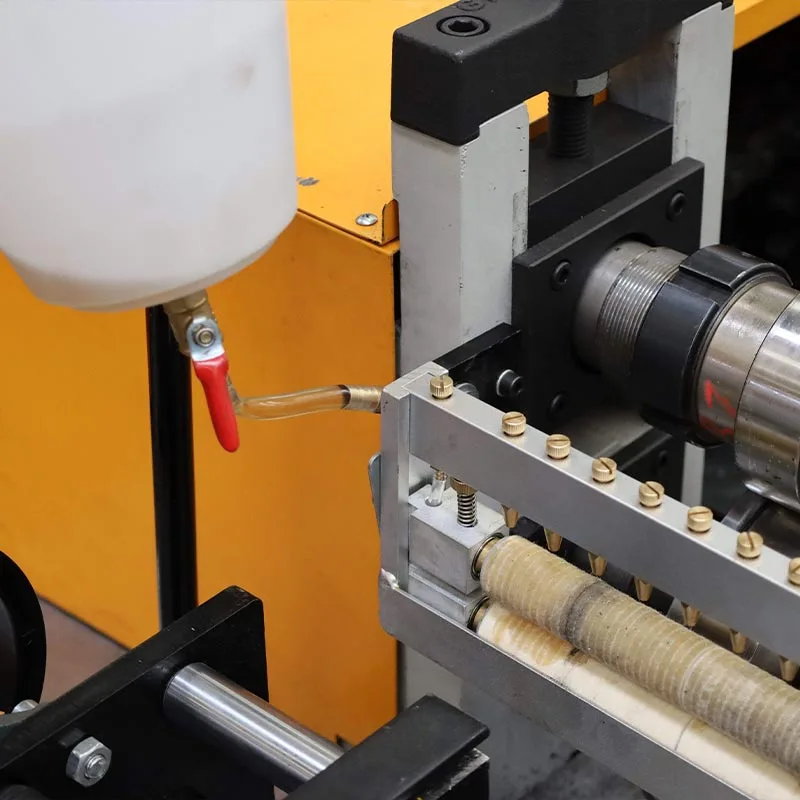
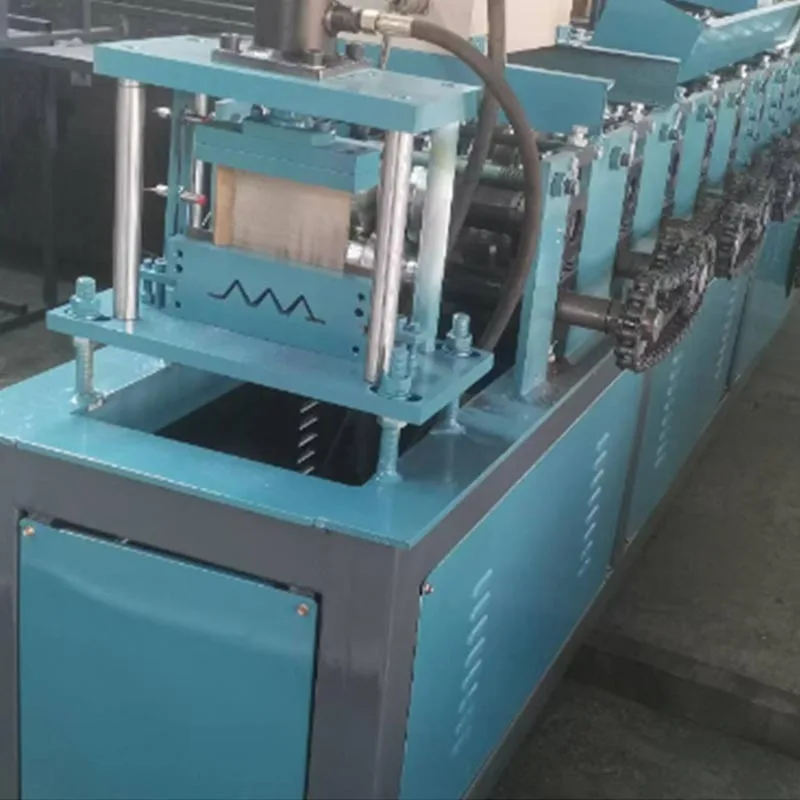
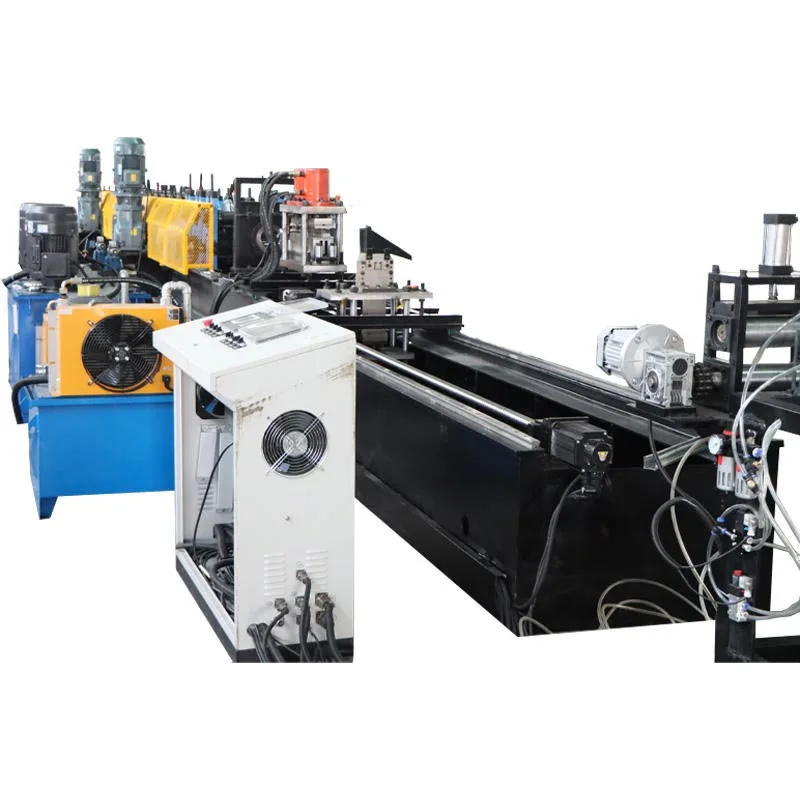
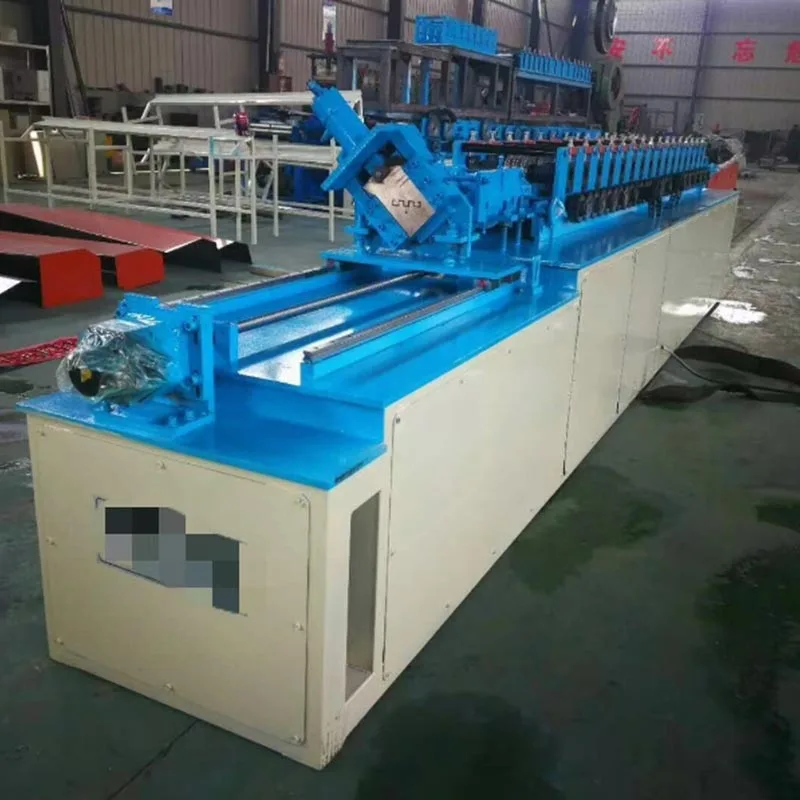
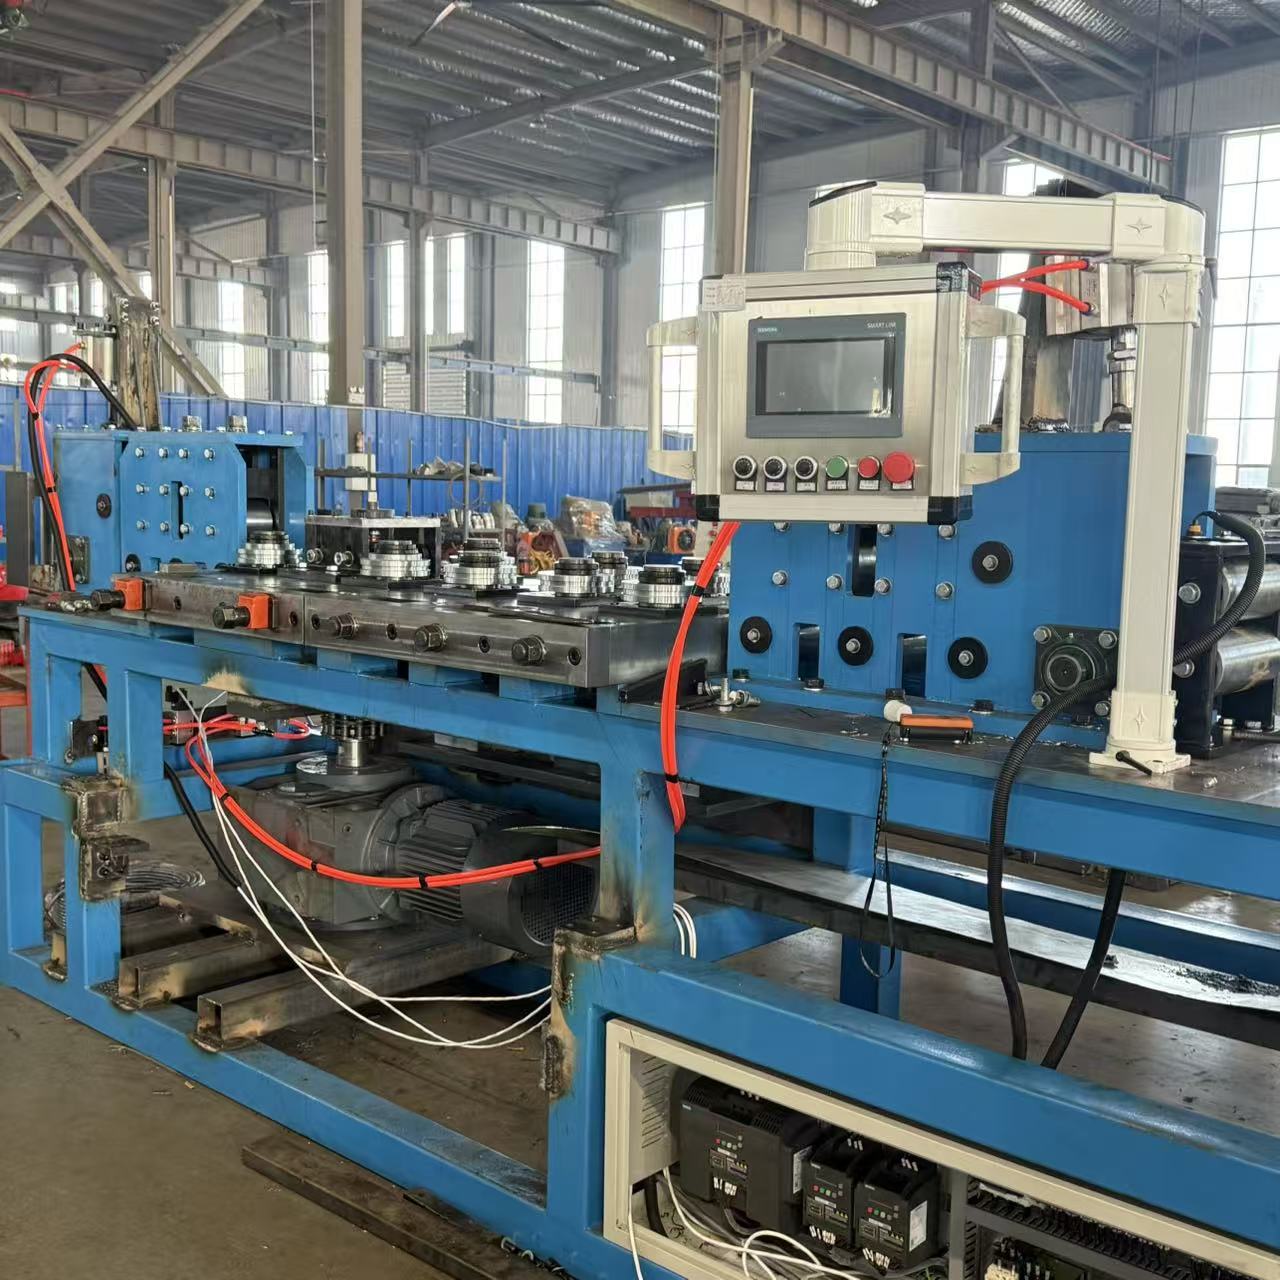
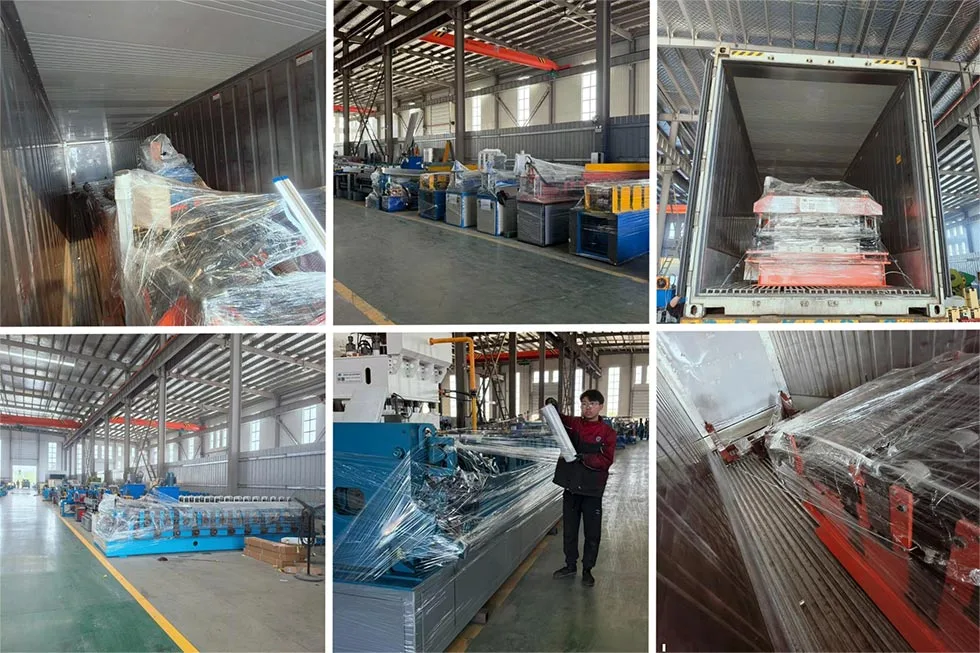
परफू इंटरनेशनल ट्रेडिंग कंपनी लिमिटेड द्वारा निर्मित लाइट स्टील कील मशीन टू-इन-वन मशीन औद्योगिक उपकरण का एक उन्नत नमूना है। इसे निर्माण उद्योग के लिए डिज़ाइन किया गया है। यह मशीन दो आवश्यक फ़्रेमिंग घटकों का उत्पादन करती है। ये ऊर्ध्वाधर स्टड और ट्रैक हैं (जिन्हें टॉप और बॉटम रनर या स्वर्ग और पृथ्वी कील भी कहा जाता है)।
परंपरागत रूप से, इन प्रोफाइलों के लिए दो अलग-अलग मशीनों की आवश्यकता होती है। यह नया टू-इन-वन सिस्टम दोनों कार्यों को जोड़ता है। यह
है
एक अत्यधिक कुशल और जगह बचाने वाला समाधान। लाइट स्टील कील मशीन टू-इन-वन मशीन इन घटकों को बनाती है
कुंडलित
गैल्वनाइज्ड स्टील स्ट्रिप्स। यह उच्च परिशुद्धता और गति के साथ काम करता है।
यह मशीन आधुनिक ड्राईवॉल और हल्के स्टील फ्रेम निर्माण के लिए महत्वपूर्ण है। यह
मदद करता है
दीवारों और छतों के लिए ढांचा तैयार करें। इसका एकीकृत डिज़ाइन निर्माण में एक महत्वपूर्ण कदम का प्रतिनिधित्व करता है
सामग्री निर्माण.
विस्तृत विवरण
लाइट स्टील कील मशीन टू-इन-वन मशीन एक पूर्ण रोल बनाने वाली प्रणाली है। यह कोई साधारण मशीन नहीं है. प्रक्रिया
अनकॉइलर (पे-ऑफ स्टैंड) से शुरू होता है। इसका काम कच्चे माल की कुंडली को पकड़कर आसानी से उसमें डालना है
उत्पादन लाइन.
उ. यह शुरुआती बिंदु है.
इसमें कच्चे माल का बड़ा कुंडल रखा जाता है। सामग्री आमतौर पर गैल्वेनाइज्ड स्टील स्ट्रिप होती है। अनकॉइलर फ़ीड करता है
मशीन में सुचारू रूप से और लगातार पट्टी करें। इसमें अक्सर ब्रेकिंग मैकेनिज्म होता है। यह कॉइल को रोकता है
बहुत तेजी से अनियंत्रित होना.
बी. गाइड और लेवलिंग डिवाइस
यह इकाई घुमावों को ठीक करती है और स्टील की पट्टी से मोड़ हटाती है। यह निर्माण से पहले सामग्री को समतल करता है
प्रक्रिया. सीधे और सटीक उत्पाद बनाने के लिए यह महत्वपूर्ण है।
सी. सर्वो-चालित डेकोइलर (वैकल्पिक लेकिन सामान्य)
यह एक परिष्कृत भोजन प्रणाली है. यह उच्च परिशुद्धता नियंत्रण के लिए एक सर्वो मोटर का उपयोग करता है। यह सामग्री को खींचता है
सटीक लंबाई में आगे। लंबाई काटने की प्रक्रिया के लिए यह आवश्यक है। यह प्रत्येक स्टड और ट्रैक टुकड़े को सुनिश्चित करता है
वही निर्दिष्ट लंबाई है.
डी. मुख्य रोल बनाने वाला स्टेशन
यह मशीन का दिल है. इसमें रोलिंग मिल स्टैंड की एक श्रृंखला शामिल है। प्रत्येक स्टैंड में कठोर का एक सेट होता है
स्टील रोलर्स (मर जाता है)। इन रोलर्स का आकार विशिष्ट होता है.
पट्टी प्रत्येक लगातार स्टैंड से होकर गुजरती है। प्रत्येक चरण में, रोलर्स धीरे-धीरे स्टील को मोड़ते हैं। वे इसे आकार देते हैं
अंतिम प्रोफ़ाइल में. टू-इन-वन मशीन के लिए, इस स्टेशन को स्टड और ट्रैक प्रोफाइल दोनों बनाने के लिए डिज़ाइन किया गया है।
ई. प्रोफ़ाइल स्विचिंग तंत्र
यह मुख्य विशेषता है जो इसे "टू-इन-वन" बनाती है। यह दो मशीनें एक साथ बंधी हुई नहीं हैं। यह एक बुद्धिमान है
प्रणाली. स्विचिंग दो प्राथमिक तरीकों से की जा सकती है:
मैन्युअल रोलर परिवर्तन: ऑपरेटर फॉर्मिंग स्टेशन में कुछ रोलर्स को भौतिक रूप से बदलता है। यह विधि है
लागत प्रभावी. यह उन फ़ैक्टरियों के लिए उपयुक्त है जिन्हें बार-बार प्रोफ़ाइल बदलने की आवश्यकता नहीं होती है।
स्वचालित/सर्वो स्विचिंग: यह एक अधिक उन्नत प्रणाली है। मशीन कुछ रोलर्स को अंदर स्थानांतरित करने के लिए सर्वो मोटर्स का उपयोग करती है
और स्थिति से बाहर. परिवर्तन नियंत्रण कक्ष के माध्यम से किया जाता है. यह तेज़ है और इसमें न्यूनतम शारीरिक श्रम की आवश्यकता होती है।
यह उत्पादन संचालन के बीच डाउनटाइम को बहुत कम कर देता है।
एफ. पंचिंग और नॉचिंग यूनिट
स्टड को अक्सर प्लंबिंग और बिजली के तारों के लिए छेद की आवश्यकता होती है। पटरियों को जोड़ने या सुदृढ़ करने के लिए पायदानों की आवश्यकता हो सकती है।
यह इकाई हाइड्रोलिक या वायवीय पंचों से सुसज्जित है। यह इन छेदों और निशानों को उच्च सटीकता के साथ बनाता है।
पंचिंग पैटर्न प्रोग्राम करने योग्य है।
जी. कटिंग सिस्टम
प्रोफ़ाइल पूरी तरह से बनने के बाद, इसे लंबाई में काटा जाता है। यह आम तौर पर हाई-स्पीड हाइड्रोलिक फ़्लाइंग द्वारा किया जाता है
कट-ऑफ आरा. कटर सामग्री के साथ चलता है। यह साफ़, गड़गड़ाहट रहित कट बनाता है। फिर यह अपनी शुरुआत पर लौट आता है
अगले भाग के लिए स्थिति. कट की लंबाई नियंत्रण प्रणाली में सेट की गई है।
एच. आउटपुट टेबल और स्टेकर
तैयार स्टड या ट्रैक मशीन से बाहर भेजे जाते हैं। एक आउटपुट तालिका उन्हें प्राप्त करती है। अक्सर, एक स्वचालित
स्टेकर टुकड़ों को गिनता है। यह उन्हें आसान रख-रखाव और शिपिंग के लिए साफ ढेर में बंडल करता है। यह फाइनल को स्वचालित करता है
प्रक्रिया का चरण.
मानक पैरामीटर
ये लाइट स्टील कील मशीन टू-इन-वन मशीन के पैरामीटर निर्माता और मॉडल के अनुसार भिन्न हो सकते हैं। यहाँ विशिष्ट हैं
विशिष्टताएँ:
पैरामीटर
विशिष्टता रेंज
टिप्पणियाँ
द्रव्य का गाढ़ापन
0.4 मिमी - 1.2 मिमी
अधिकांश अनुप्रयोगों के लिए सामान्यतः 0.5 मिमी, 0.6 मिमी, 0.8 मिमी।
सामग्री की चौड़ाई
100 मिमी - 200 मिमी
यह स्टील कॉइल की चौड़ाई को संदर्भित करता है।
तैयार उत्पाद के आयाम
-स्टड गहराई
50 मिमी - 150 मिमी
सामान्य आकार: 50 मिमी, 75 मिमी, 100 मिमी, 150 मिमी।
- ट्रैक की चौड़ाई
स्टड की गहराई से मेल खाता है
ट्रैक को स्टड पर पूरी तरह फिट होने के लिए डिज़ाइन किया गया है।
उत्पादन गति
15 - 45 मीटर प्रति मिनट
गति प्रोफ़ाइल जटिलता और मशीन मॉडल पर निर्भर करती है।
रोल बनाने वाले स्टेशन
18 - 25 स्टेशन
अधिक स्टेशन अधिक सहज, अधिक सटीक निर्माण की अनुमति देते हैं।
मुख्य मोटर पावर
10 एचपी - 25 एचपी
रोल बनाने वाले स्टेशनों को शक्ति प्रदान करता है।
नियंत्रण प्रणाली
टच स्क्रीन के साथ पीएलसी
सीमेंस, मित्सुबिशी, या एलन-ब्रैडली जैसे ब्रांड आम हैं।
काटने की सटीकता
± 0.5 मिमी
लगातार भाग की लंबाई के लिए बहुत उच्च परिशुद्धता।
प्रमुख लाभ
यह दो कार्यों को जोड़ती है लेकिन दो अलग-अलग मशीनों की तुलना में कम जगह की आवश्यकता होती है। इसका मतलब है छोटा पदचिह्न और
फर्श की जगह, स्थापना और रखरखाव के लिए काफी कम लागत।
यह दो के बजाय एक मशीन है. इससे फैक्ट्री के फर्श की महत्वपूर्ण जगह की बचत होती है।
प्रारंभिक निवेश दो अलग-अलग मशीनें खरीदने से कम है।
इससे बिजली और रखरखाव की लागत कम हो जाती है।
उच्च लचीलापन और त्वरित बदलाव:
निर्माता आसानी से स्टड और ट्रैक बनाने के बीच स्विच कर सकते हैं।
इससे उन्हें बाज़ार की माँगों पर तुरंत प्रतिक्रिया देने की सुविधा मिलती है।
स्वचालित स्विचिंग निर्बाध, तीव्र बदलाव सुनिश्चित करती है। यह डाउनटाइम को बिल्कुल न्यूनतम रखता है।
बेहतर उत्पादन गुणवत्ता:
एकीकृत डिज़ाइन सुनिश्चित करता है कि स्टड और ट्रैक प्रोफाइल पूरी तरह से मेल खाते हैं। इसके परिणामस्वरूप बेहतर फिटिंग मिलती है,
मजबूत बिल्डिंग फ्रेम। रोल बनाने की प्रक्रिया एक सुसंगत, उच्च गुणवत्ता वाला उत्पाद बनाती है।
श्रम की बचत और उपयोग में आसानी:
एक मशीन के लिए केवल एक या दो ऑपरेटरों की आवश्यकता होती है। स्वचालित प्रक्रिया अत्यधिक कुशल श्रमिकों की आवश्यकता को कम कर देती है
पीएलसी नियंत्रण प्रणाली ऑपरेशन को सरल और सहज बनाती है।
समग्र उत्पादकता में वृद्धि:
कुंडल से लेकर तैयार फूस तक की पूरी प्रक्रिया, एक सतत और अत्यधिक अनुकूलित यात्रा है। यह एकीकृत
दृष्टिकोण समग्र उत्पादकता में उल्लेखनीय वृद्धि प्रदान करता है।
उच्च गति और न्यूनतम डाउनटाइम से प्रति शिफ्ट अधिक आउटपुट मिलता है।
इससे निर्माता की क्षमता और लाभप्रदता बढ़ती है।
अनुप्रयोग परिदृश्य
यह लाइट स्टील कील मशीन टू-इन-वन मशीन कई प्रकार के मुख्य घटकों के निर्माण में विशेषज्ञता रखती है
निर्माण प्रणालियाँ.
आंतरिक विभाजन दीवारें:
यह इमारतों के अंदर गैर-भार-वहन करने वाली दीवारों के लिए स्टड और ट्रैक का उत्पादन करता है। इनका उपयोग कार्यालयों, होटलों,
अस्पताल, और आवासीय अपार्टमेंट।
निलंबित छत:
मशीन की बहुमुखी प्रतिभा निलंबित छत ग्रिड के लिए मुख्य धावकों और दीवार कोणों को सटीक रूप से तैयार करने तक फैली हुई है
सिस्टम.
लाइट गेज स्टील फ़्रेमिंग (एलजीएसएफ):
आधुनिक निर्माण में, पूरी इमारतें ठंड से बने स्टील फ्रेम से बनाई जाती हैं। यह मशीन के लिए विशेषीकृत है
इन संरचनाओं के लिए आवश्यक दीवार फ़्रेम का निर्माण।
सामग्री निर्माता:
प्राथमिक उपयोगकर्ता वे कारखाने हैं जो निर्माण बाजार के लिए हल्के स्टील कील प्रोफाइल बनाने में विशेषज्ञ हैं।
वे निर्माण कंपनियों और वितरकों को इन सामग्रियों की आपूर्ति करते हैं।
उत्पादन कार्यप्रवाह
लाइट स्टील कील टू-इन-वन मशीन का संचालन एक स्पष्ट, तार्किक अनुक्रम का पालन करता है।
चरण 1: तैयारी और सेटअप
अनकॉइलर पर गैल्वेनाइज्ड स्टील का एक कॉइल रखें। इसके बाद ऑपरेटर को इसे सुरक्षित रूप से स्थिति में लॉक करना होगा। द
पट्टी के अग्रणी सिरे को गाइड के माध्यम से और पहले फॉर्मिंग स्टेशन में मैन्युअल रूप से डाला जाता है। नियंत्रण कक्ष पर,
ऑपरेटर वांछित प्रोफ़ाइल (स्टड या ट्रैक) का चयन करता है। ऑपरेटर आवश्यक लंबाई, मात्रा और सेट करता है
कार्य को कॉन्फ़िगर करने के लिए विवरण पंच करना।
चरण 2: रोल बनाने की प्रक्रिया
मुख्य मोटर चालू हो जाती है। प्रत्येक स्टेशन पर रोलर घूमने लगते हैं। स्टील की पट्टी को मशीन के माध्यम से खींचा जाता है। यह
प्रत्येक गठन स्टेशन से होकर गुजरता है। आकार को धीरे-धीरे अंतिम सी-आकार (स्टड) या यू-आकार (ट्रैक) में मोड़ा जाता है
प्रोफाइल. यदि मशीन में स्वचालित स्विचर है, तो संबंधित रोलर्स चयनित प्रोफ़ाइल के लिए स्वयं को समायोजित करते हैं।
चरण 3: मुक्का मारना और खरोंचना
जैसे ही गठित प्रोफ़ाइल आगे बढ़ती है, यह छिद्रण इकाई के नीचे से गुजरती है। हाइड्रोलिक पंच उतरते हैं। वे बनाते हैं
स्टड के जाल में सटीक छेद या पटरियों में निशान। यह निरंतर गति में होता है।
चरण 4: लंबाई में कटौती
पूरी तरह से गठित और छिद्रित प्रोफ़ाइल काटने वाले क्षेत्र में जारी रहती है। एक सेंसर प्रोफ़ाइल के सामने का पता लगाता है। द
सर्वो डिकॉयलर सुनिश्चित करता है कि सही लंबाई डाली गई है। फ़्लाइंग कट-ऑफ़ ने प्रोफ़ाइल पर क्लैंप देखा। यह चलता है
इसके साथ. आरा ब्लेड साफ, चौकोर कट बनाता है। कट पूरा होने के बाद, आरा स्वचालित रूप से पीछे हट जाता है और
अपनी सटीक घरेलू स्थिति में वापस आ जाता है।
चरण 5: आउटपुट और स्टैकिंग
तैयार स्टड या ट्रैक को आउटपुट टेबल तक पहुंचाया जाता है। एक स्वचालित काउंटर उत्पादन को ट्रैक करता है, और एक बार
पूर्व निर्धारित मात्रा तक पहुँच जाने पर, स्टैकिंग तंत्र उन्हें एक साफ़ बंडल में बना देता है। इसके बाद यह बंडल तैयार हो जाता है
बाँधना और हटाना।
चरण 6: परिवर्तन करें और दोहराएँ
उत्पादों को स्विच करना सरल है: ऑपरेटर एचएमआई पर नई प्रोफ़ाइल का चयन करता है। मशीन या तो स्वयं समायोजित हो जाती है या
परिवर्तन के माध्यम से ऑपरेटर को चलता है। फिर नए बैच के लिए उत्पादन दोहराया जाता है।
एक मशीन से भी अधिक, लाइट स्टील कील मशीन टू-इन-वन मशीन एक रणनीतिक उन्नयन है: अद्वितीय लचीलापन, महत्वपूर्ण
लागत में कमी, और उच्च गुणवत्ता की गारंटी। स्टड और ट्रैक उत्पादन को स्वचालित करके, यह निर्माताओं को मिलने में सक्षम बनाता है
वैश्विक मांग लाभप्रद है, जो इसे कुशल हल्के स्टील फ्रेम निर्माण के लिए निश्चित तकनीक बनाती है।
रोल बनाने वाली मशीनों, सैंडविच पैनल मशीनों, रोल बनाने वाली मशीन सहायक उपकरण के लिए मूल्य निर्धारण और परियोजना की जानकारी प्राप्त करने के लिए परफू को एक जांच भेजें। हम 24 घंटे के भीतर प्रतिक्रिया की गारंटी देते हैं।
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।गोपनीयता नीति